铝合金缸体加工解决方案
针对铝合金缸体主轴承孔、缸孔、水道孔等,提供高效率、高精度的全套加工方案
缸体简介
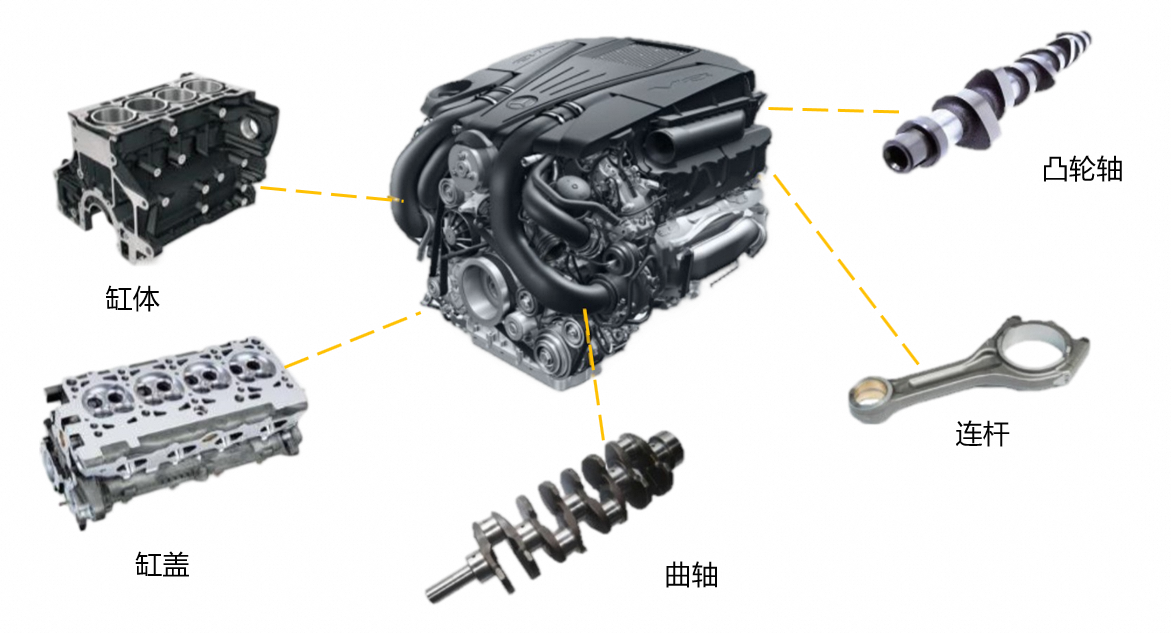
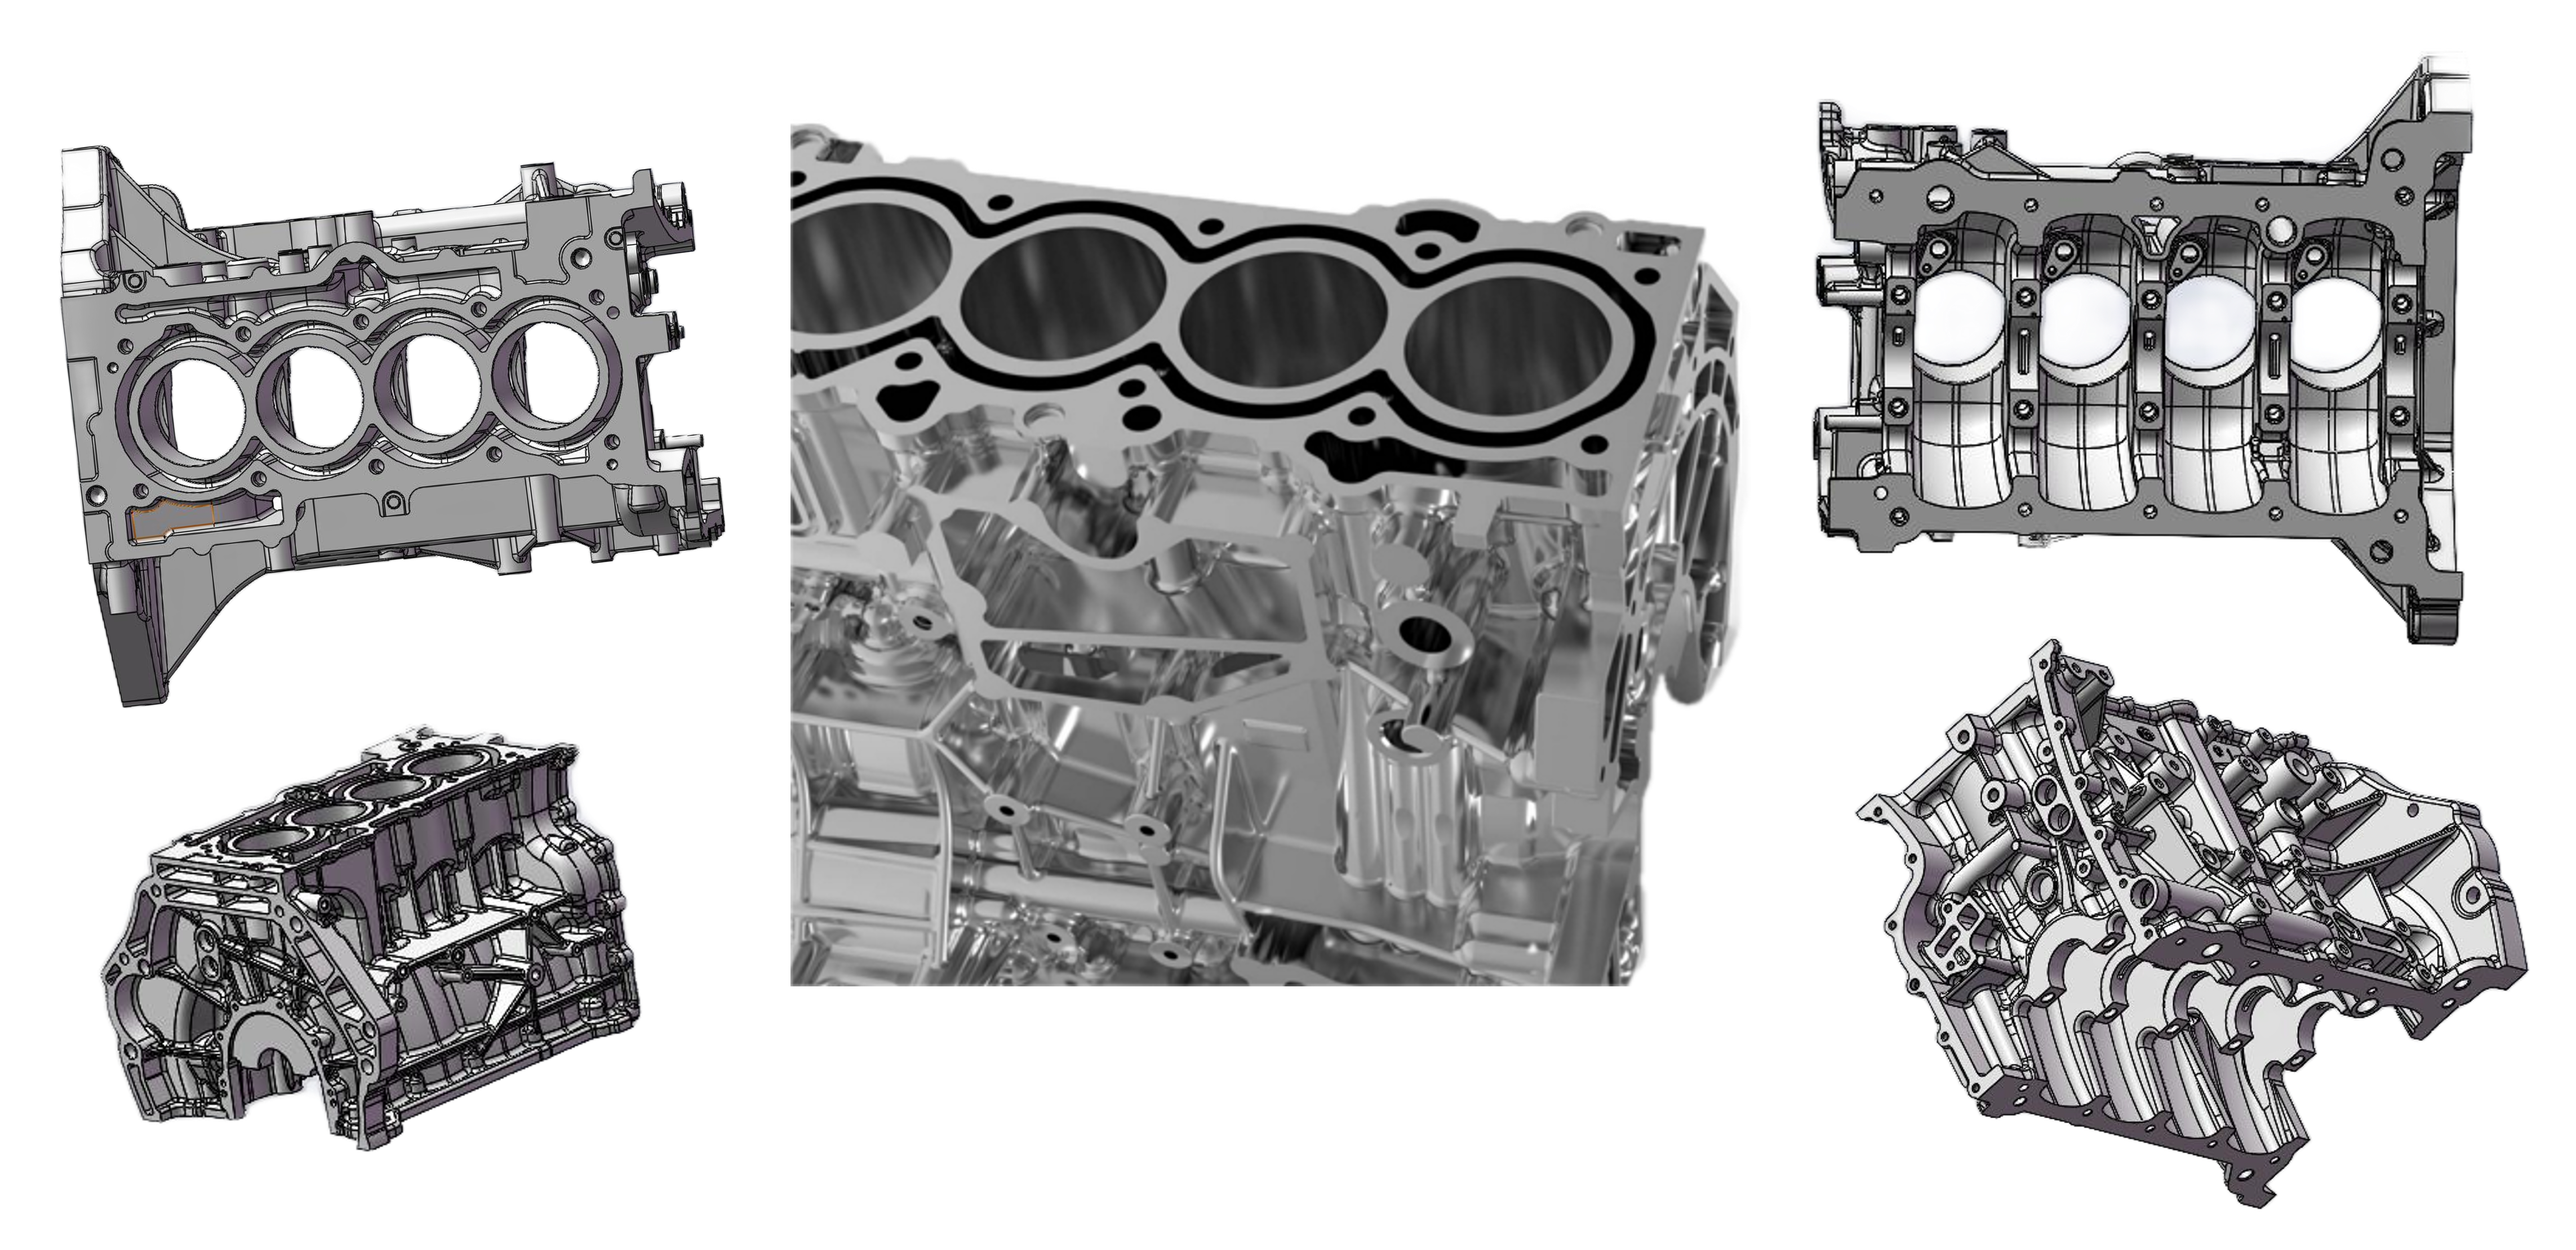
铝合金缸体的机械加工工艺流程通常包括粗加工、半精加工、精加工等多个环节,每个环节都有其特定的加工目的和要求。
缸体加工工艺流程
粗加工
- 使用大型机床,快速去除毛坯原料的大部分余量
- 形成缸体的基本形状,为后续加工奠定基础
- 加工精度相对较低,但对加工效率要求较高
半精加工
- 进一步加工缸体各部位,使尺寸更加接近最终要求
- 为精加工预留合适的加工余量
- 兼顾加工效率和刀具使用寿命
精加工
- 采用高精度加工设备和刀具
- 确保关键尺寸精度和表面光洁度达到设计要求
- 是保证缸体质量的关键环节
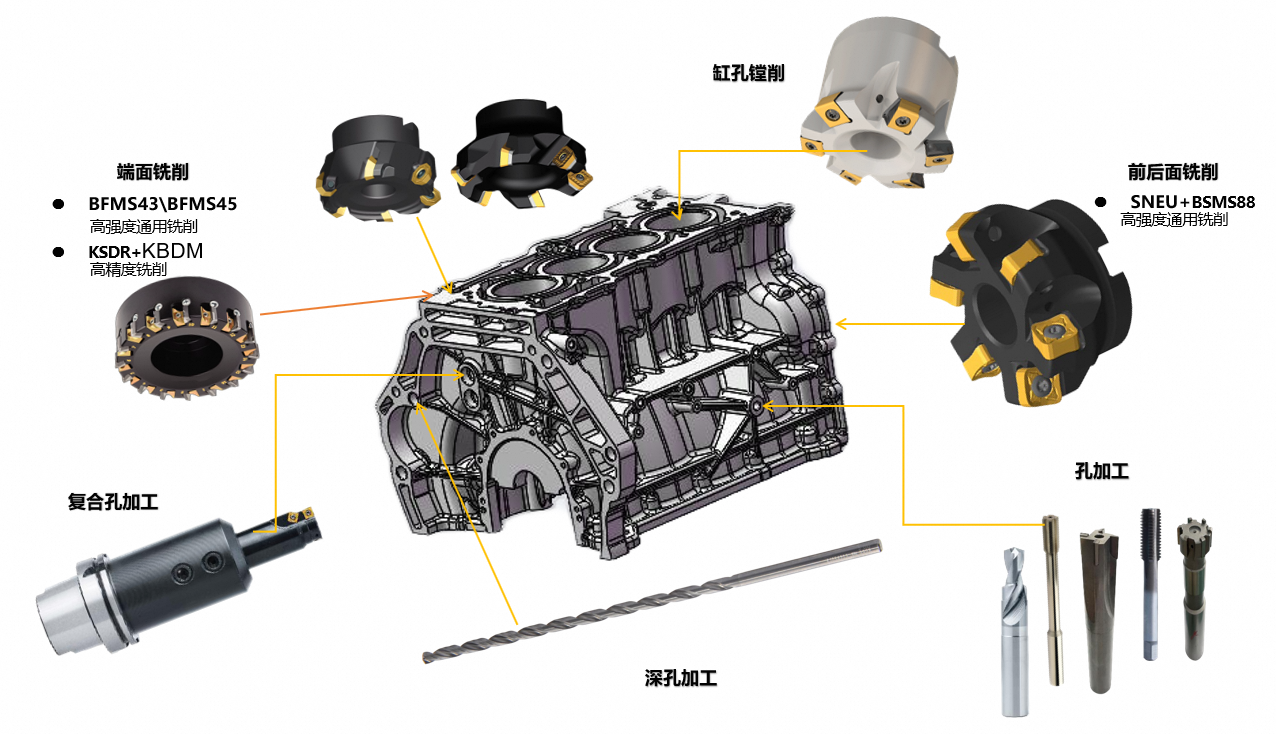
缸孔粗镗刀
缸孔粗镗刀具适用于多种加工条件,精度高,耐用性强。并能有效提高加工效率,降低生产成本
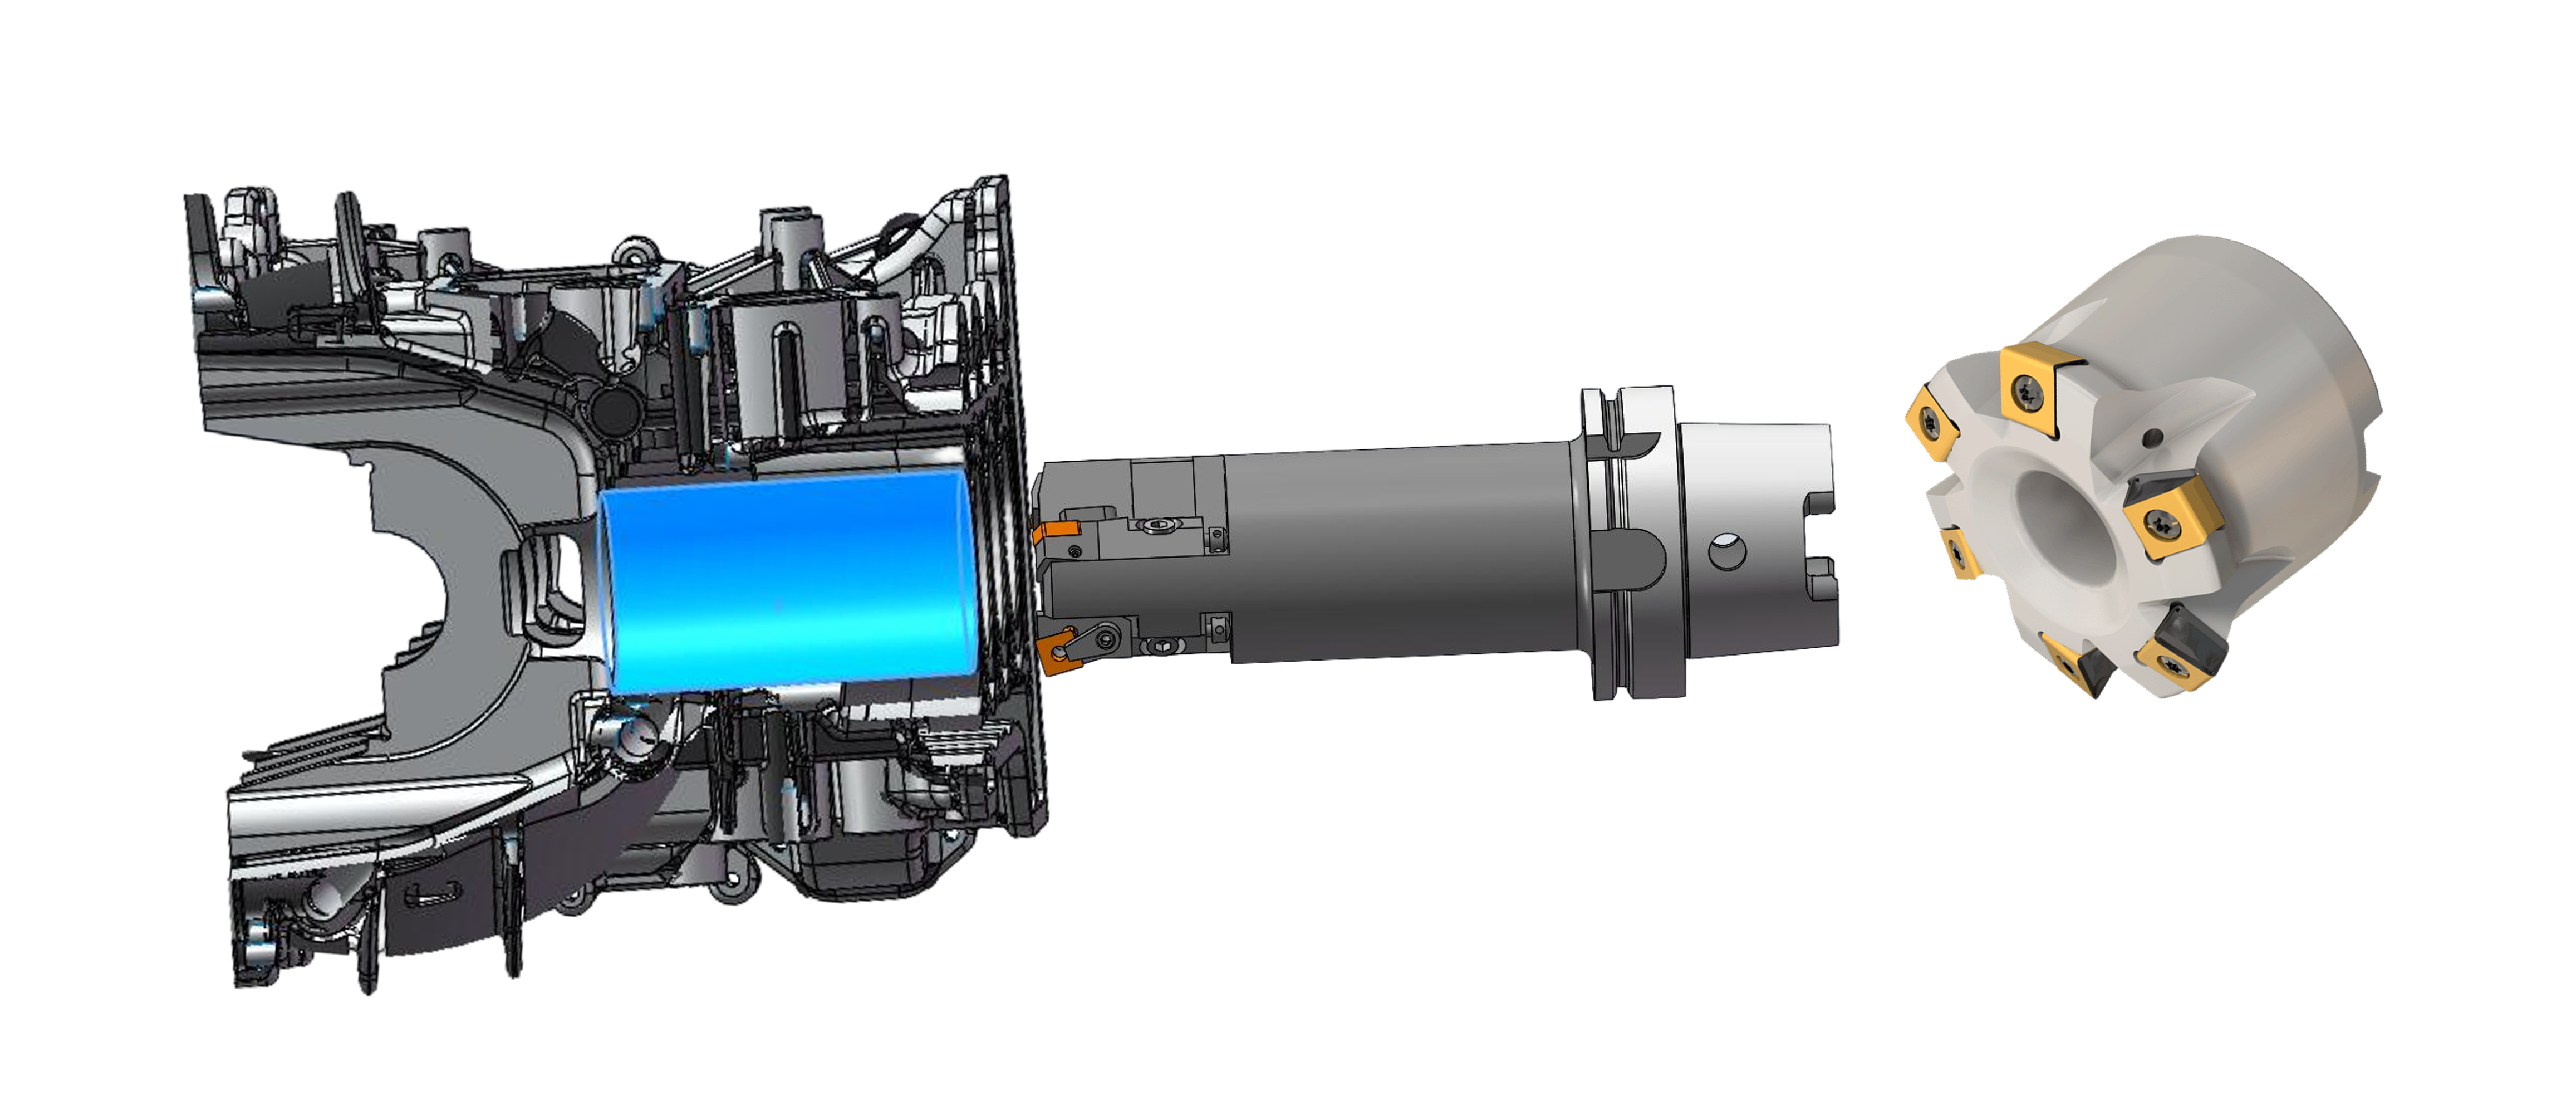
缸孔粗镗刀
缸孔清根镗刀
缸孔清根专用的镗刀具有高精度和耐用性,适用于各种发动机缸孔加工。
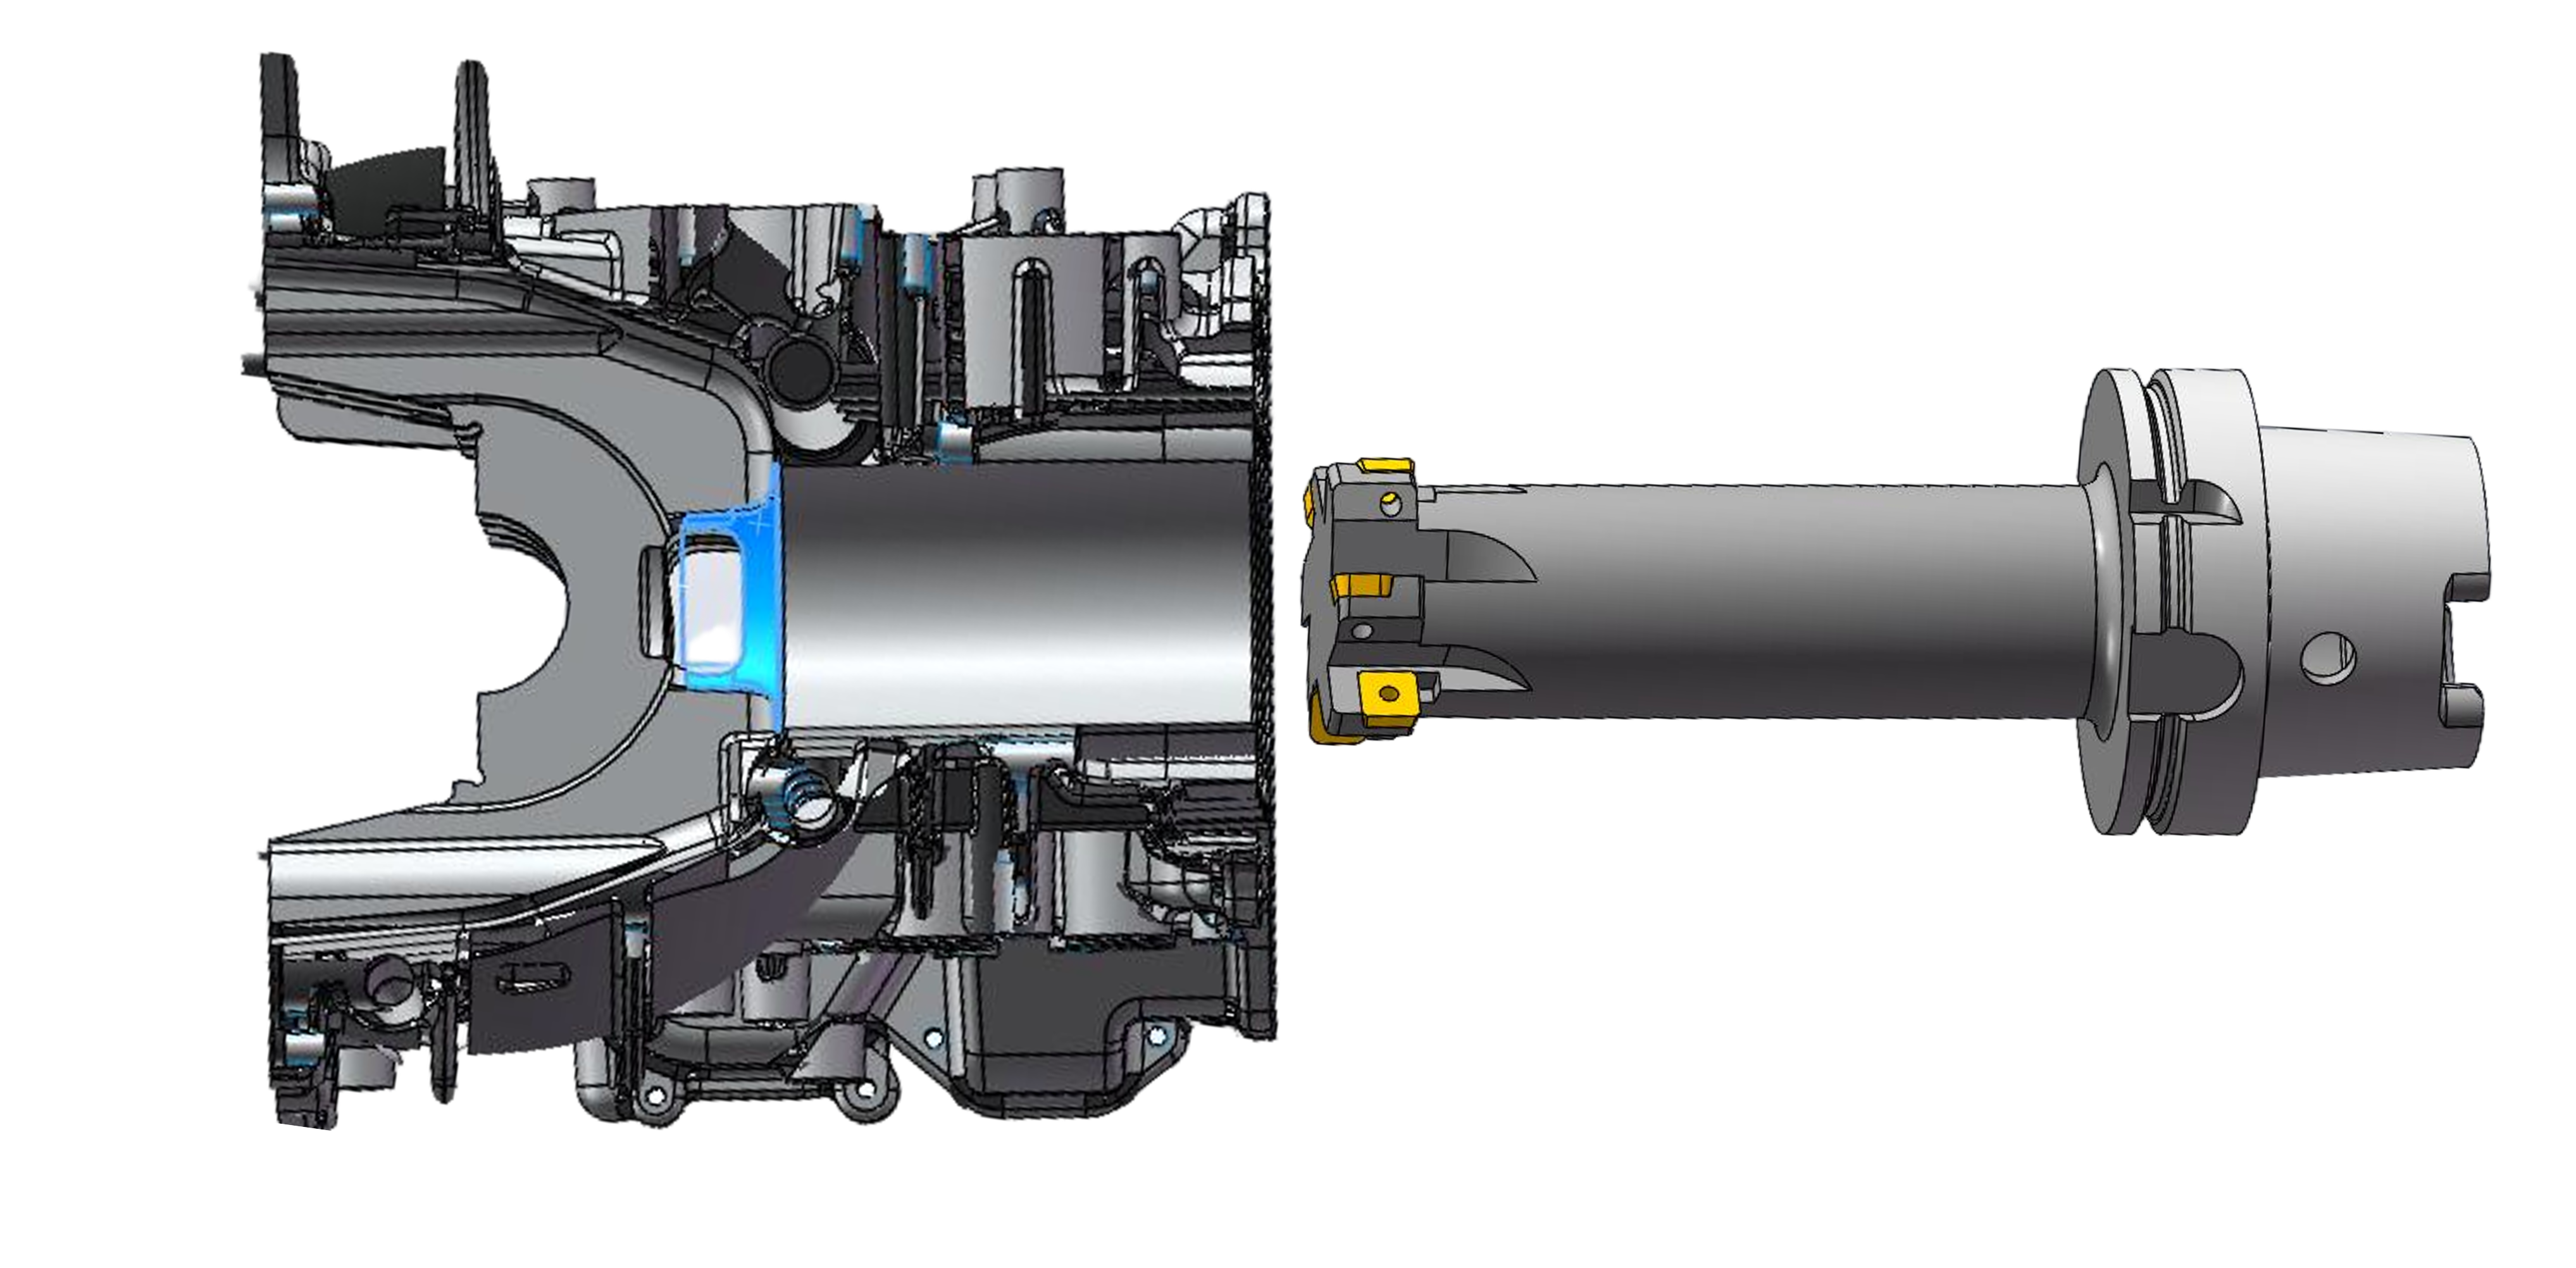
缸孔清根镗刀
缸孔半精镗刀
缸孔半精镗刀具具有高精度、高效率的特点,适用于汽车发动机缸体的加工。
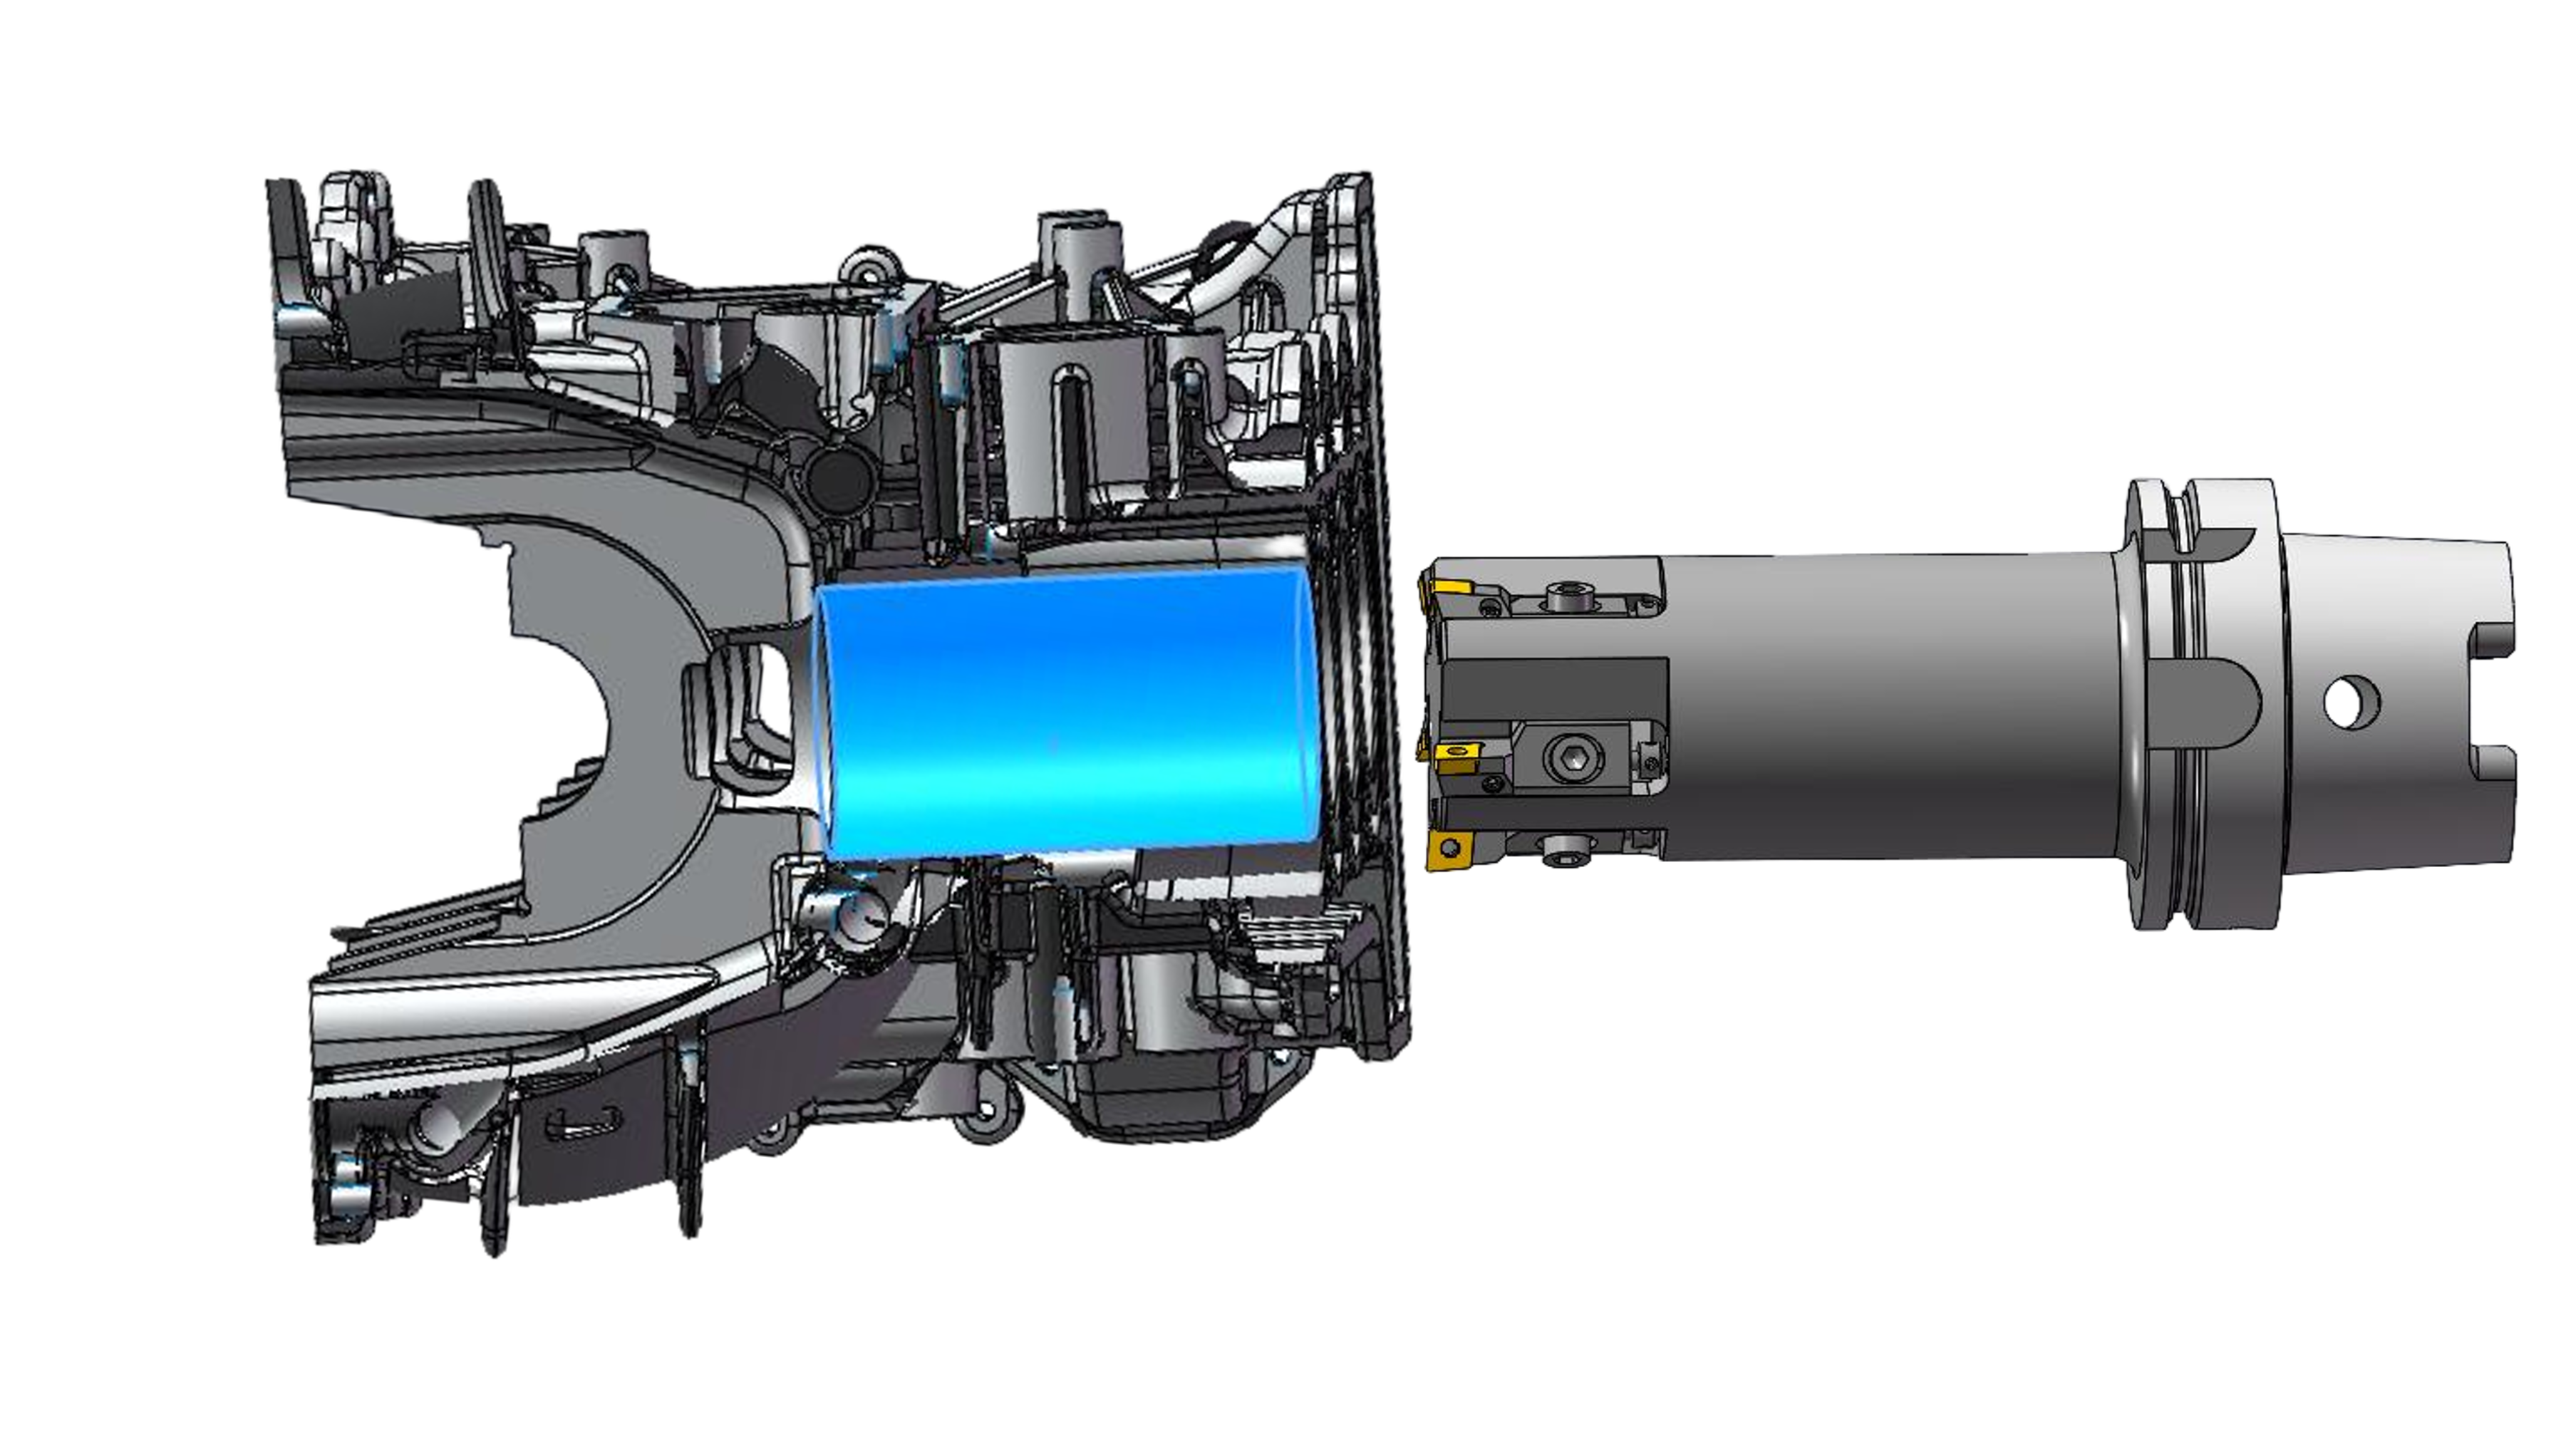
缸孔半精镗刀
缸孔精镗刀
缸孔精镗刀具采用多刃切削设计,在有效提高进给速度的同时,保证加工效率稳步提升。
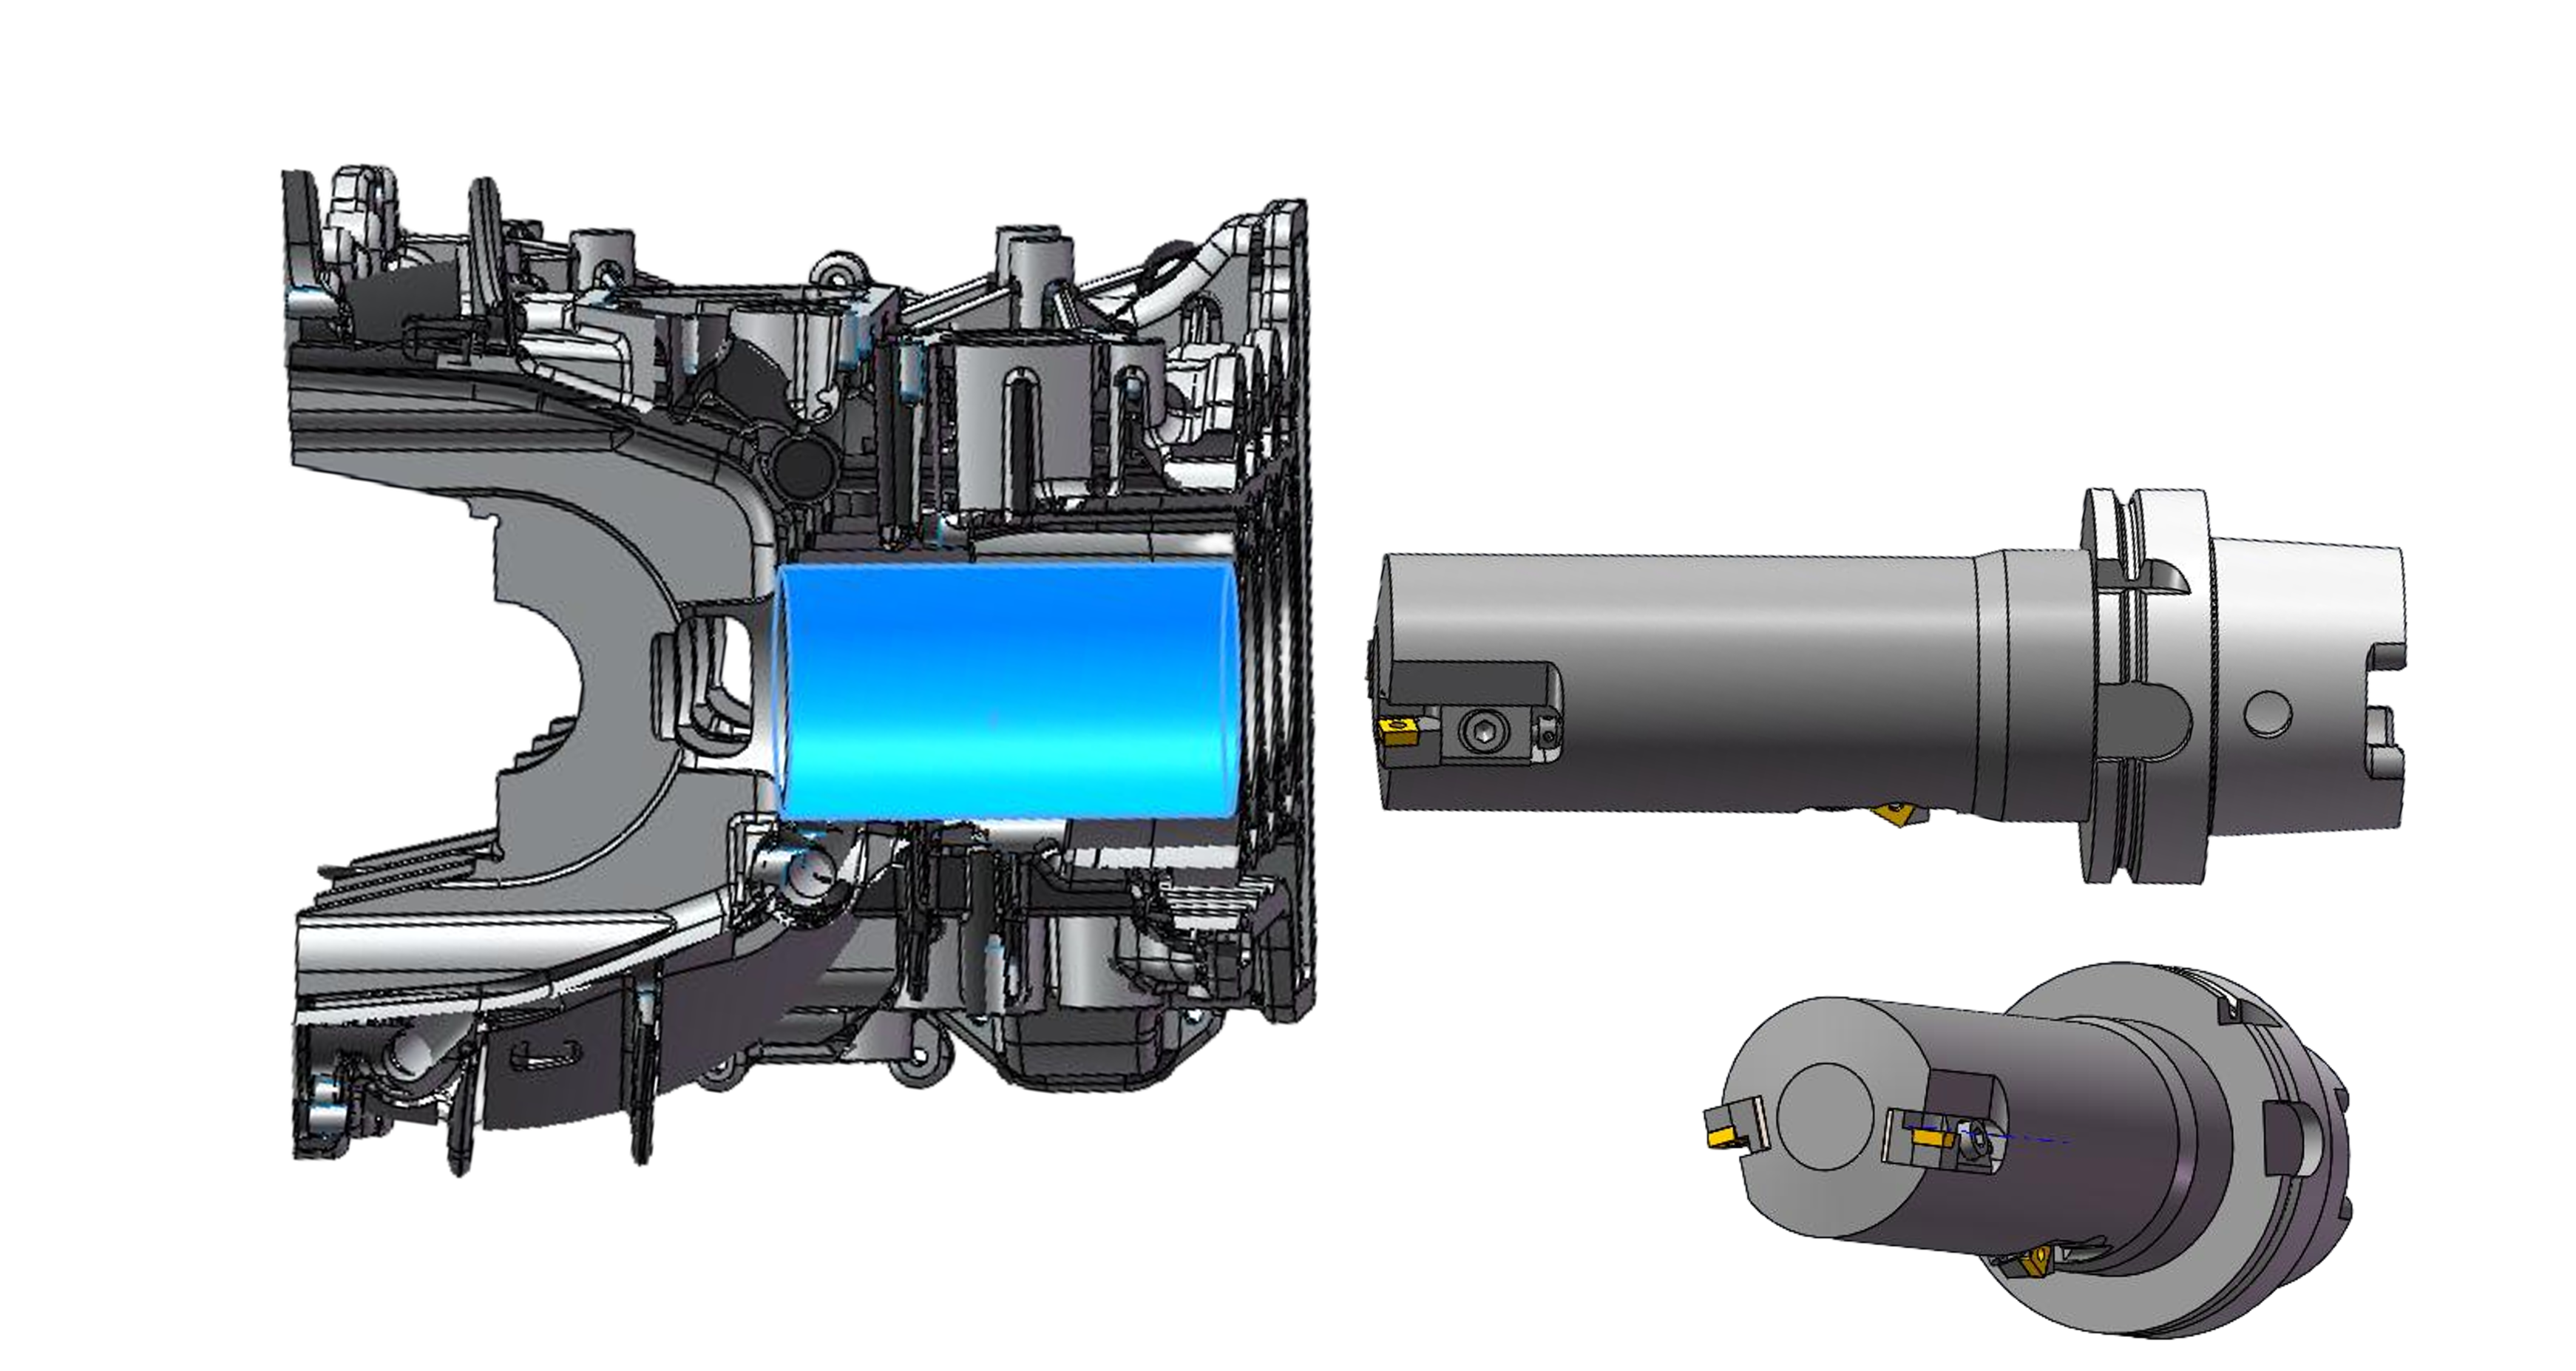
缸孔精镗刀
缸体止推面加工
缸体止推面加工采用专用刀具,确保加工精度和表面质量,满足发动机装配要求。
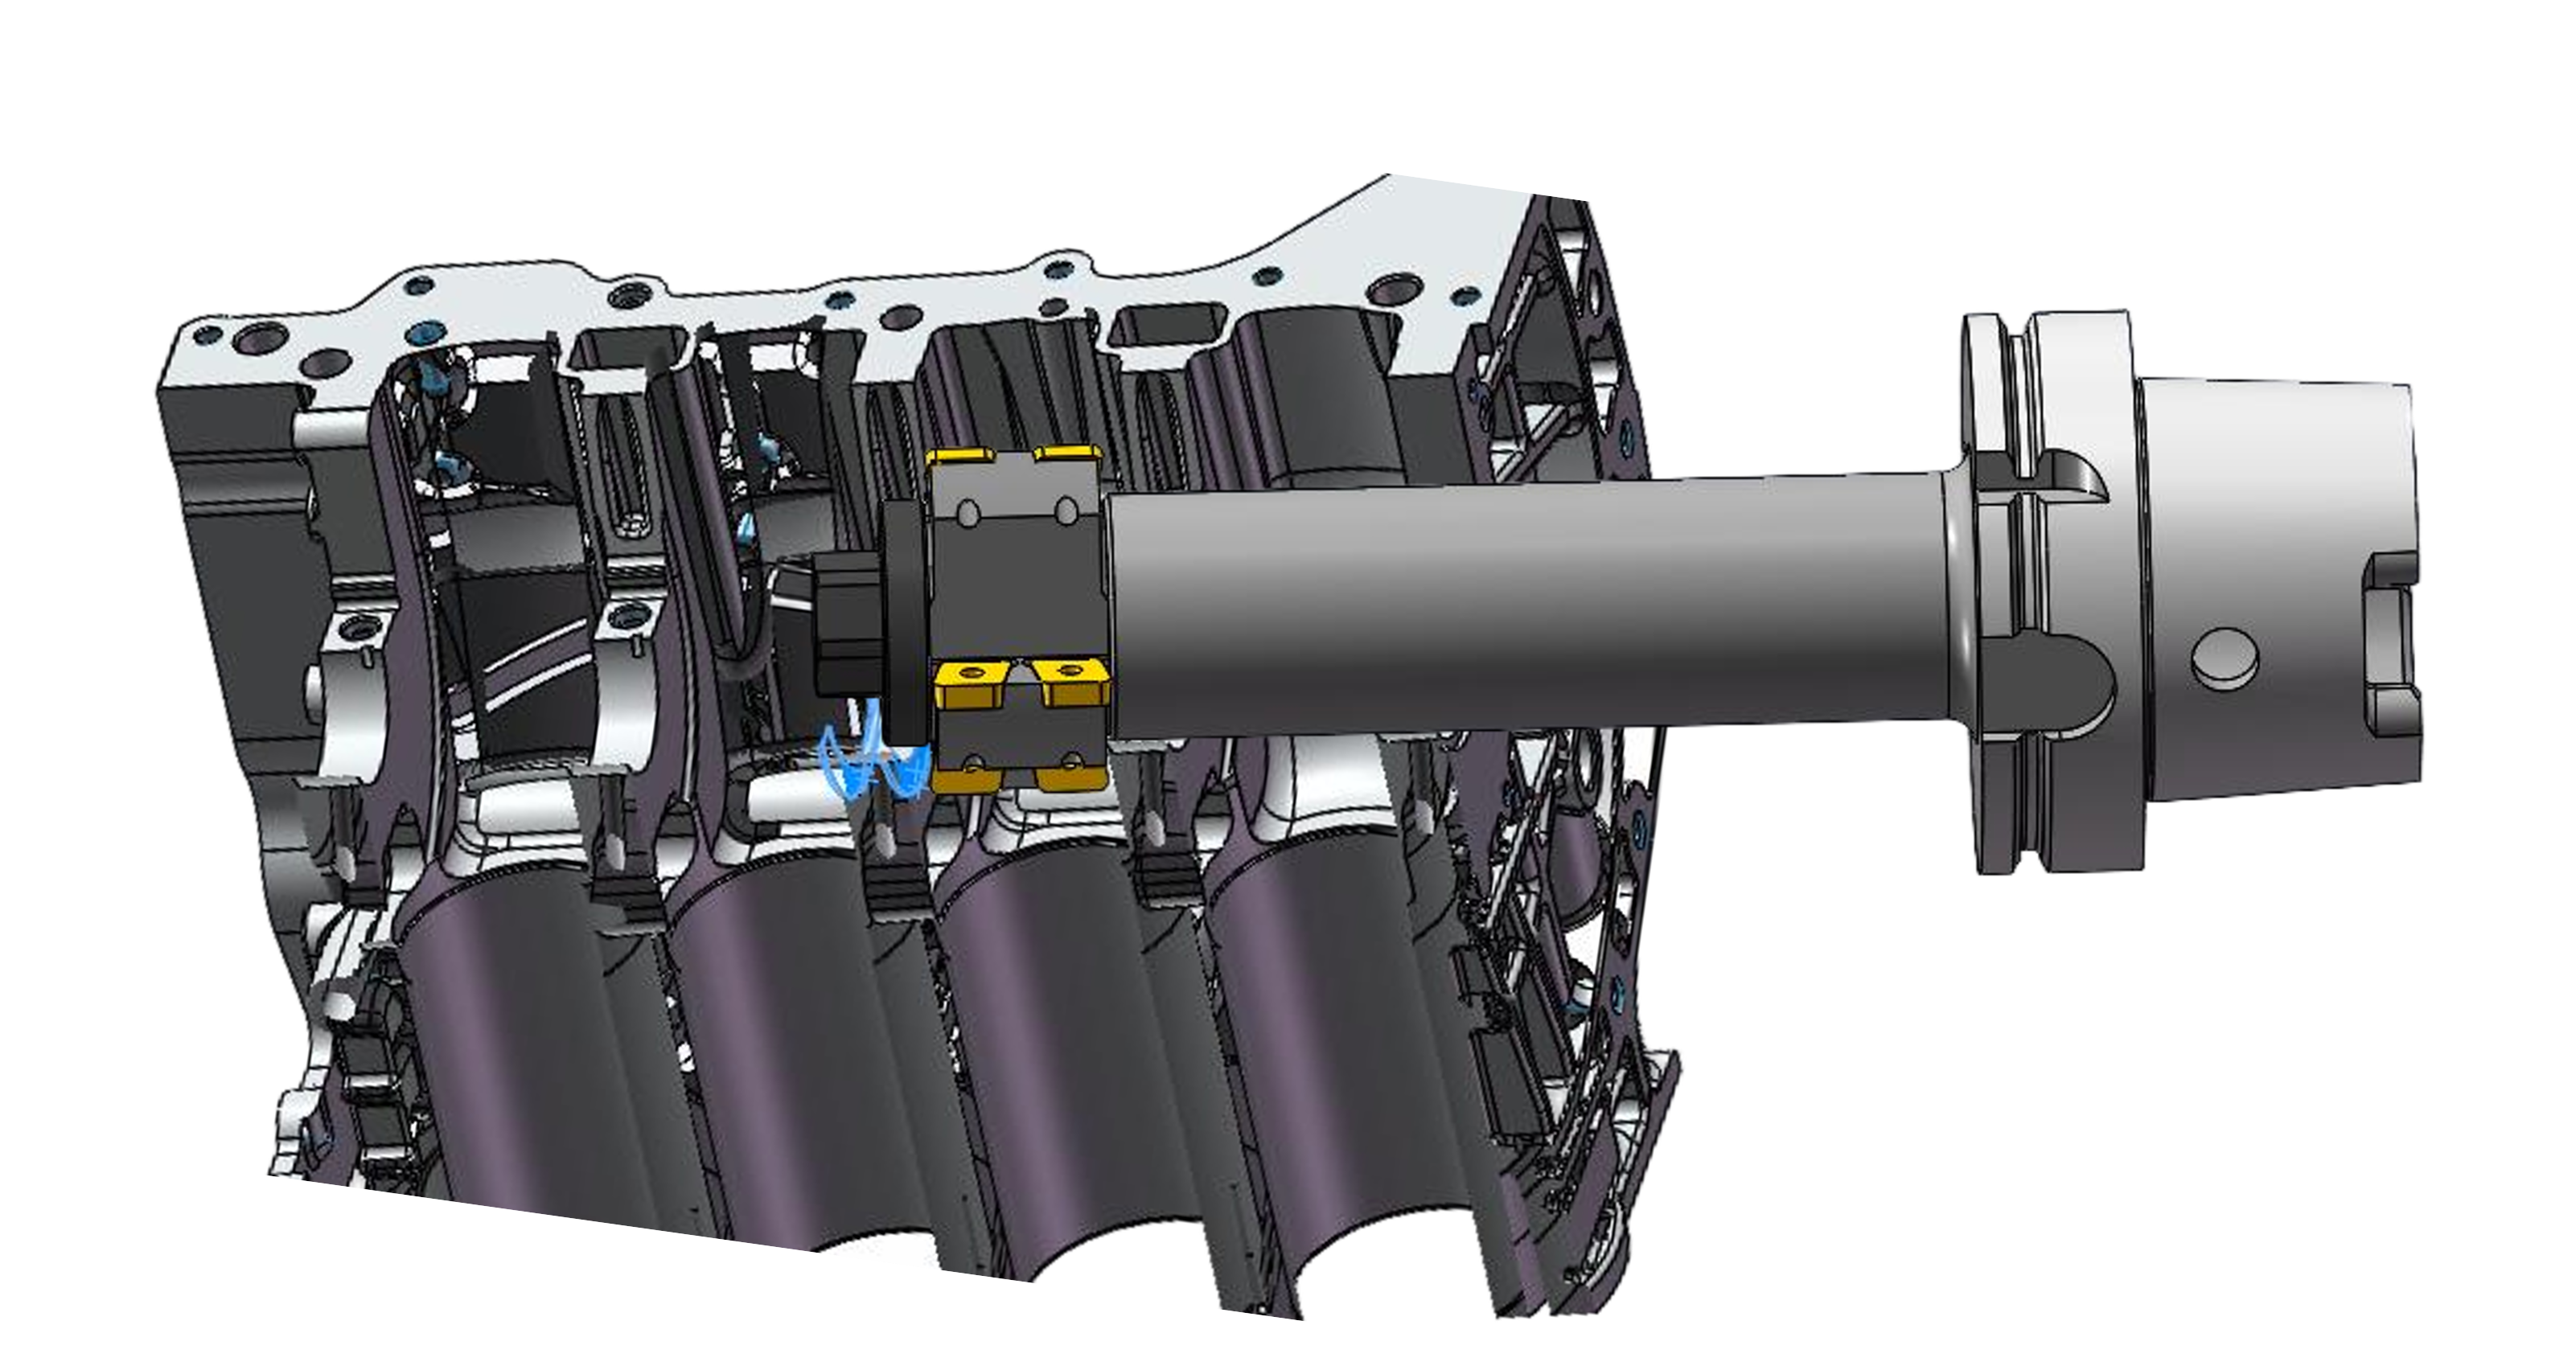
缸体止推面加工
缸体曲轴孔粗镗刀
卧式加工中心使用。曲轴孔粗加工镗刀具备高精度和耐用性,确保加工效率与质量。可以根据客户不同的生产需求,指定不同的方案,有效延长使用寿命,减少维护成本。
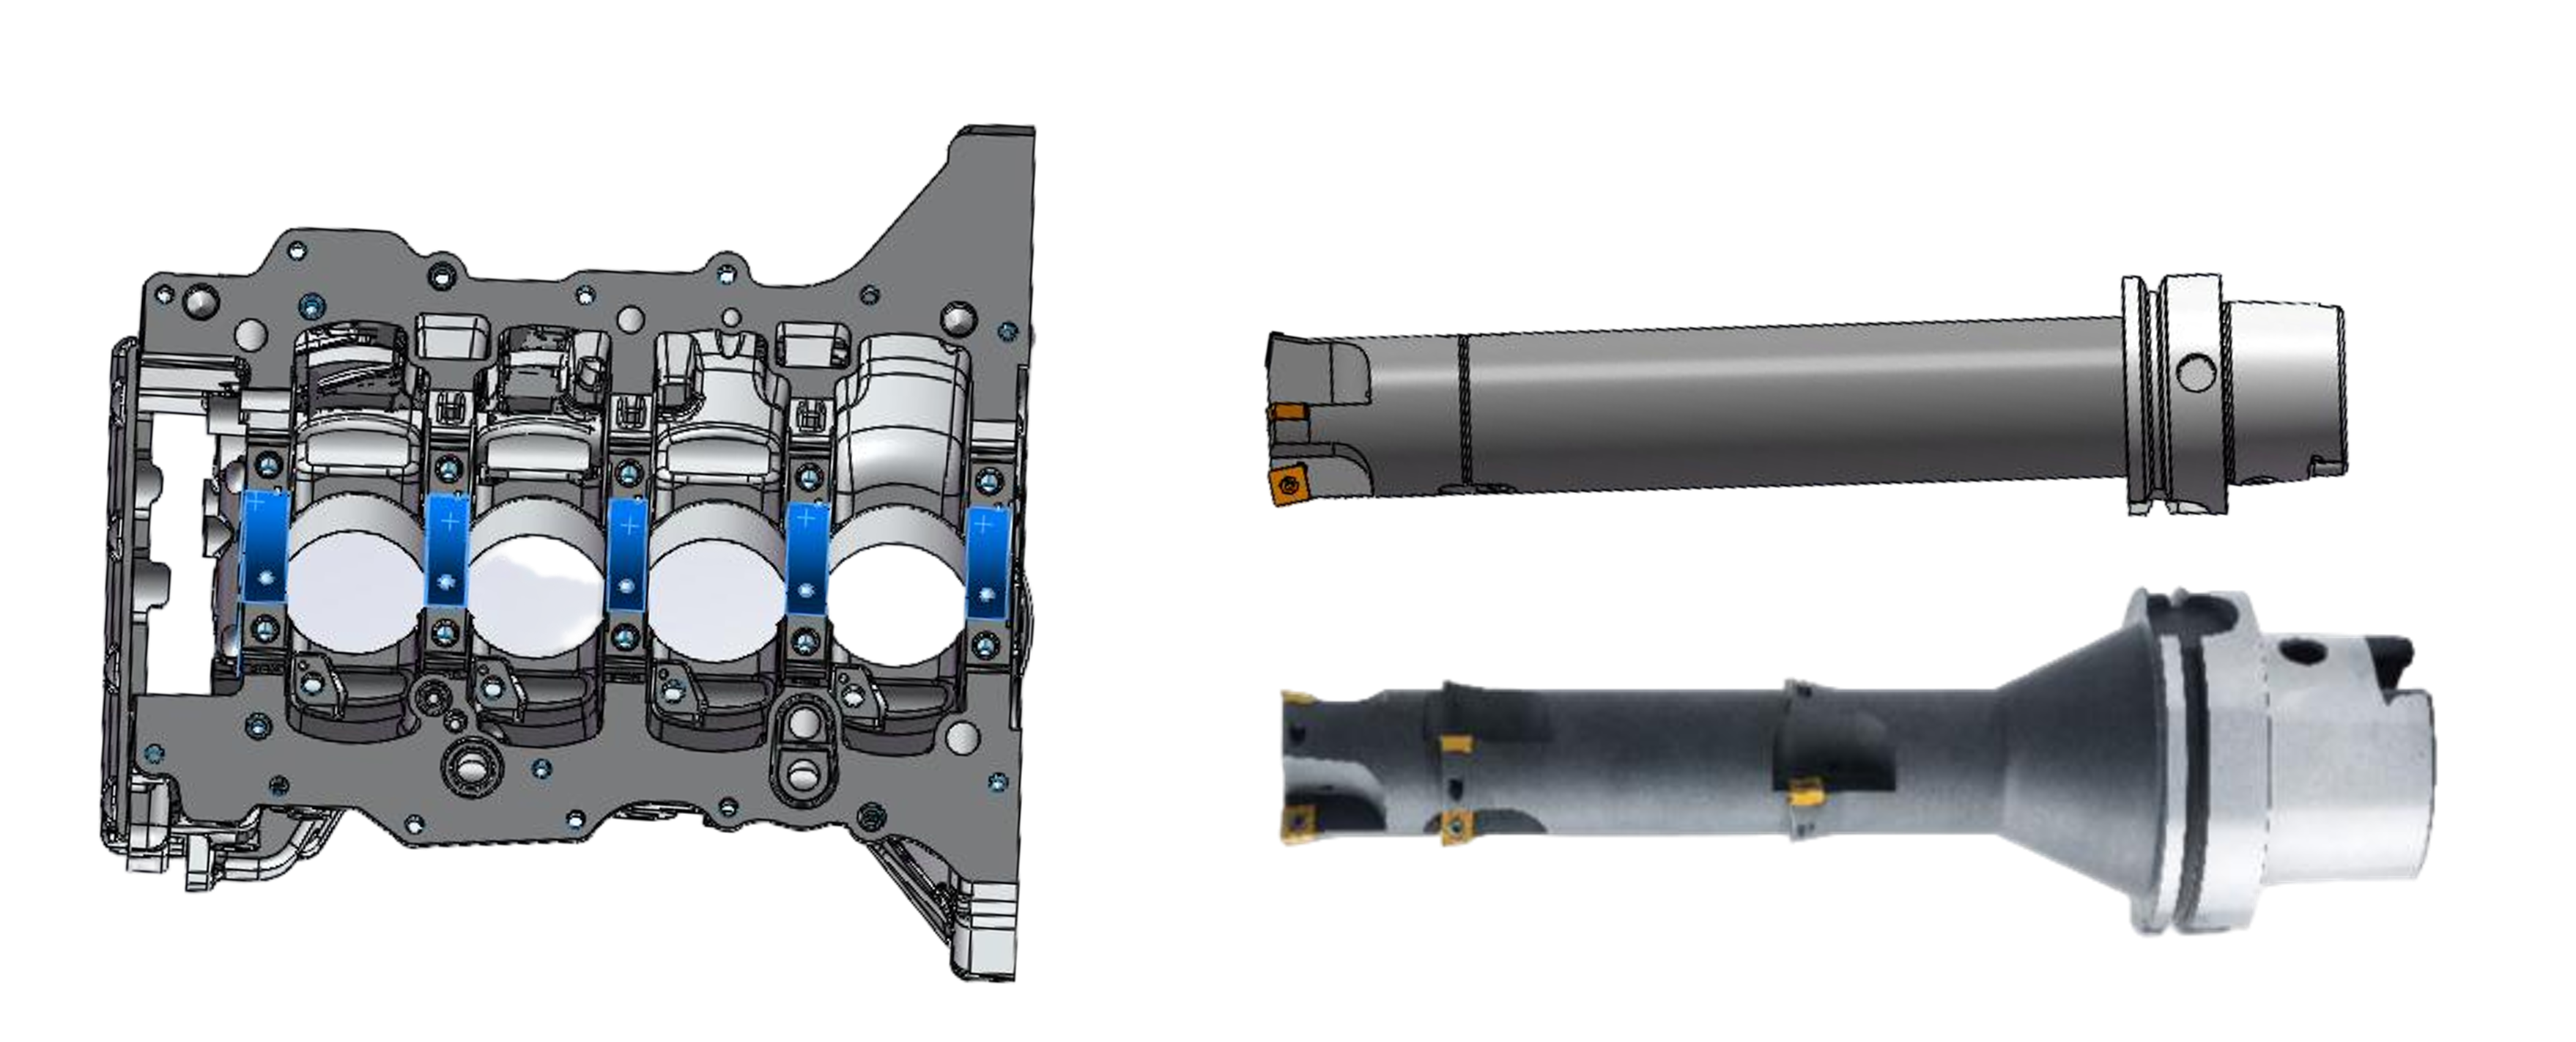
缸体曲轴孔粗镗刀
缸体曲轴孔粗加工球头刀
立式加工中心使用。曲轴孔粗加工镗刀具备高精度和耐用性,确保加工效率与质量。可以根据客户不同的生产需求,指定不同的方案,有效延长使用寿命,减少维护成本。
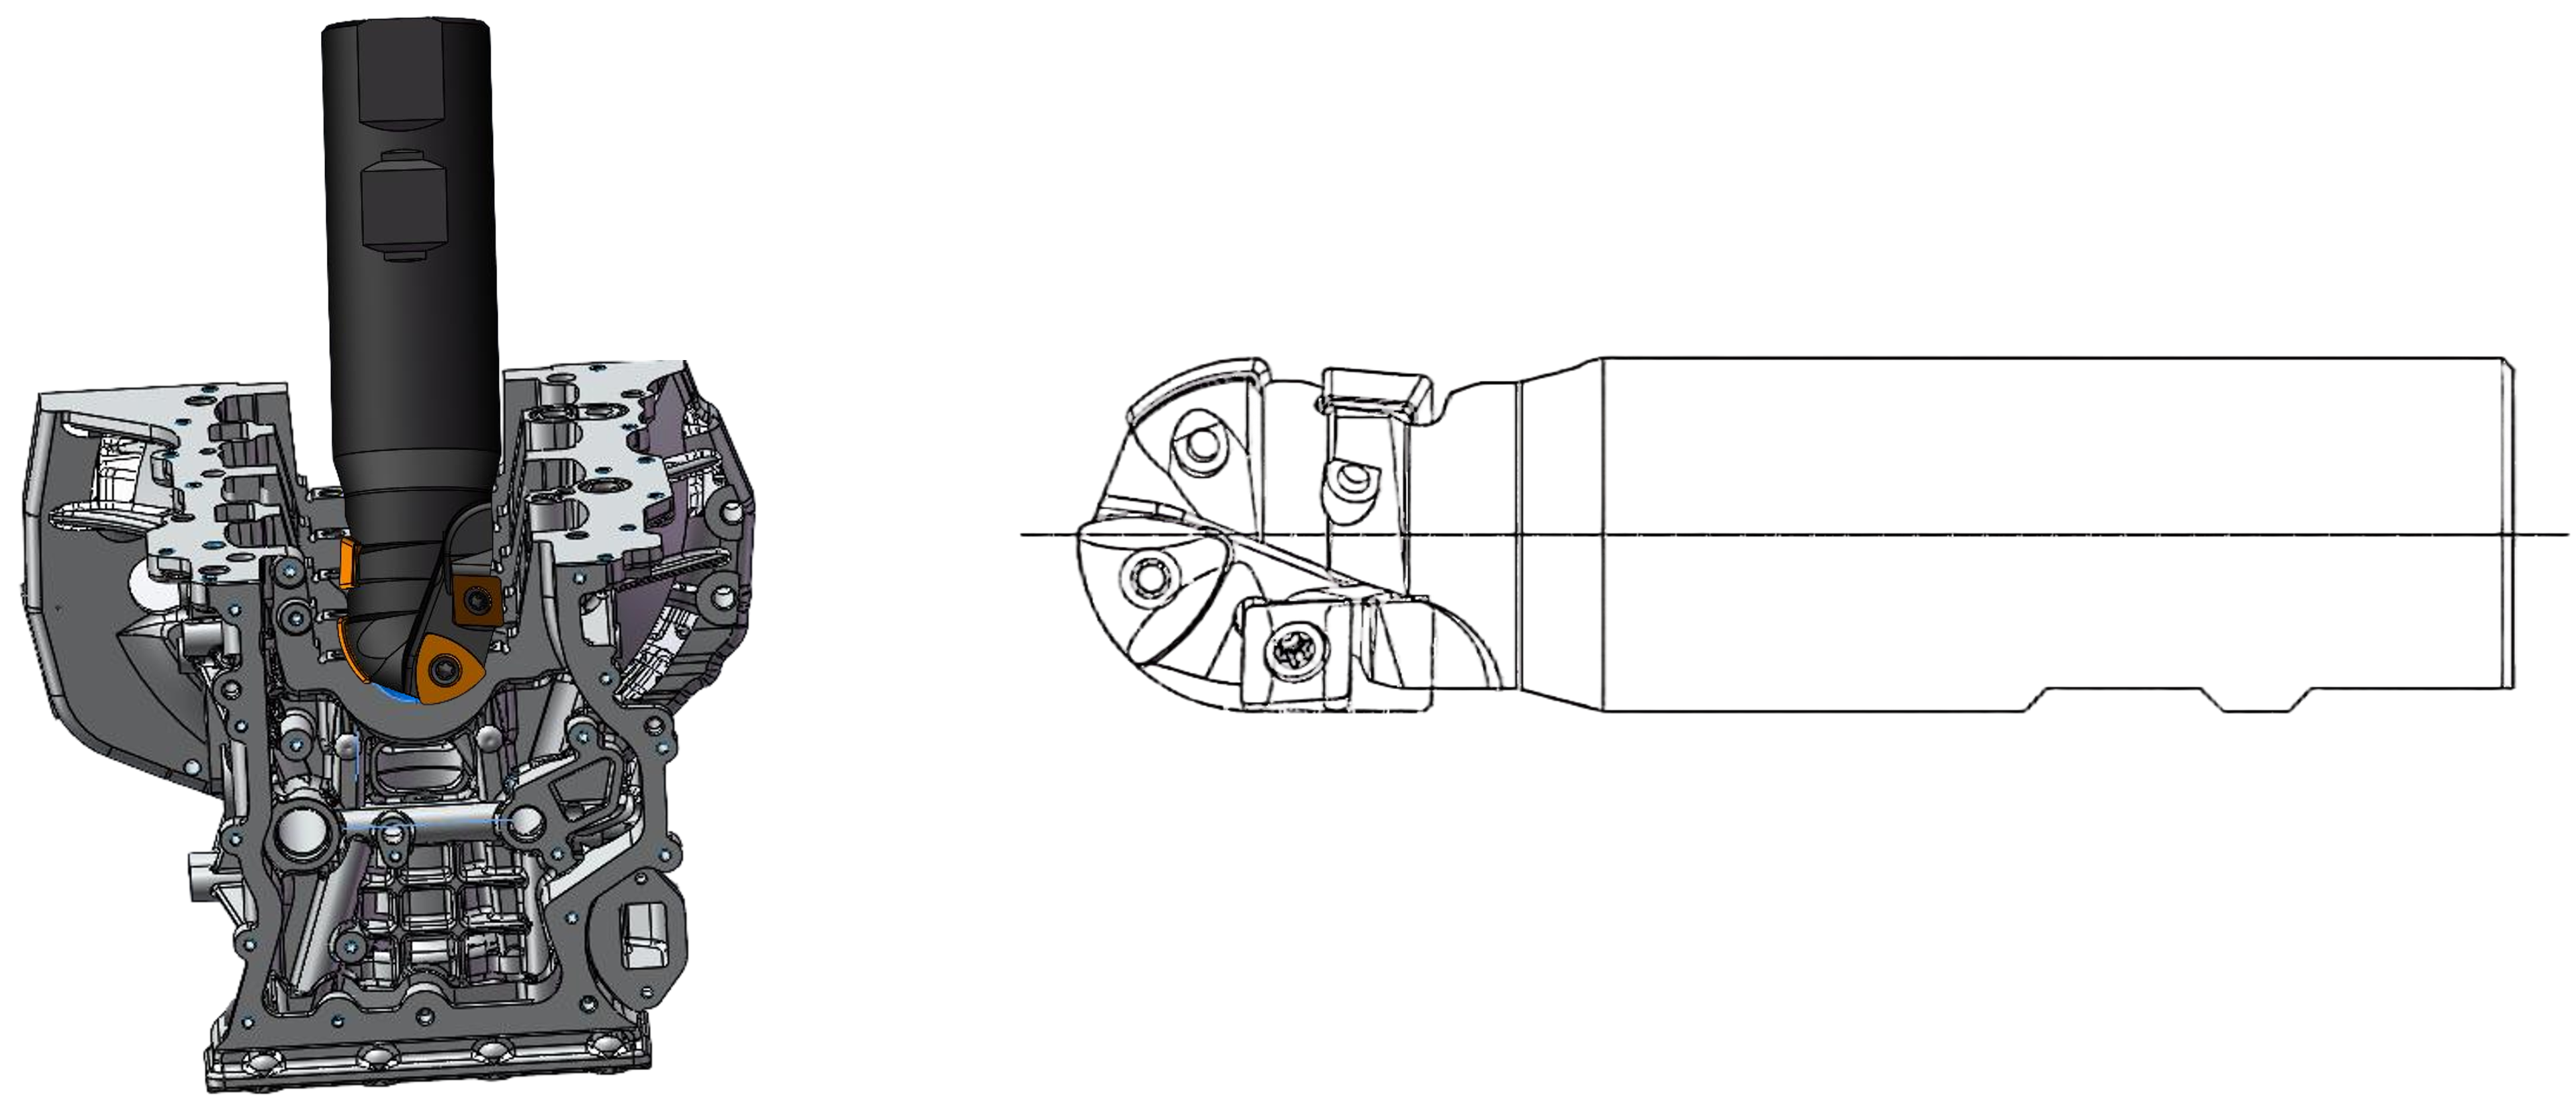
缸体曲轴孔粗加工球头刀
缸体曲轴孔半精、精镗刀
曲轴孔半精、精半精镗曲轴孔根据长短、孔径的不同,采用硬质合金线和钢制刀体,可以根据客户不同的生产需求减少维护成本。
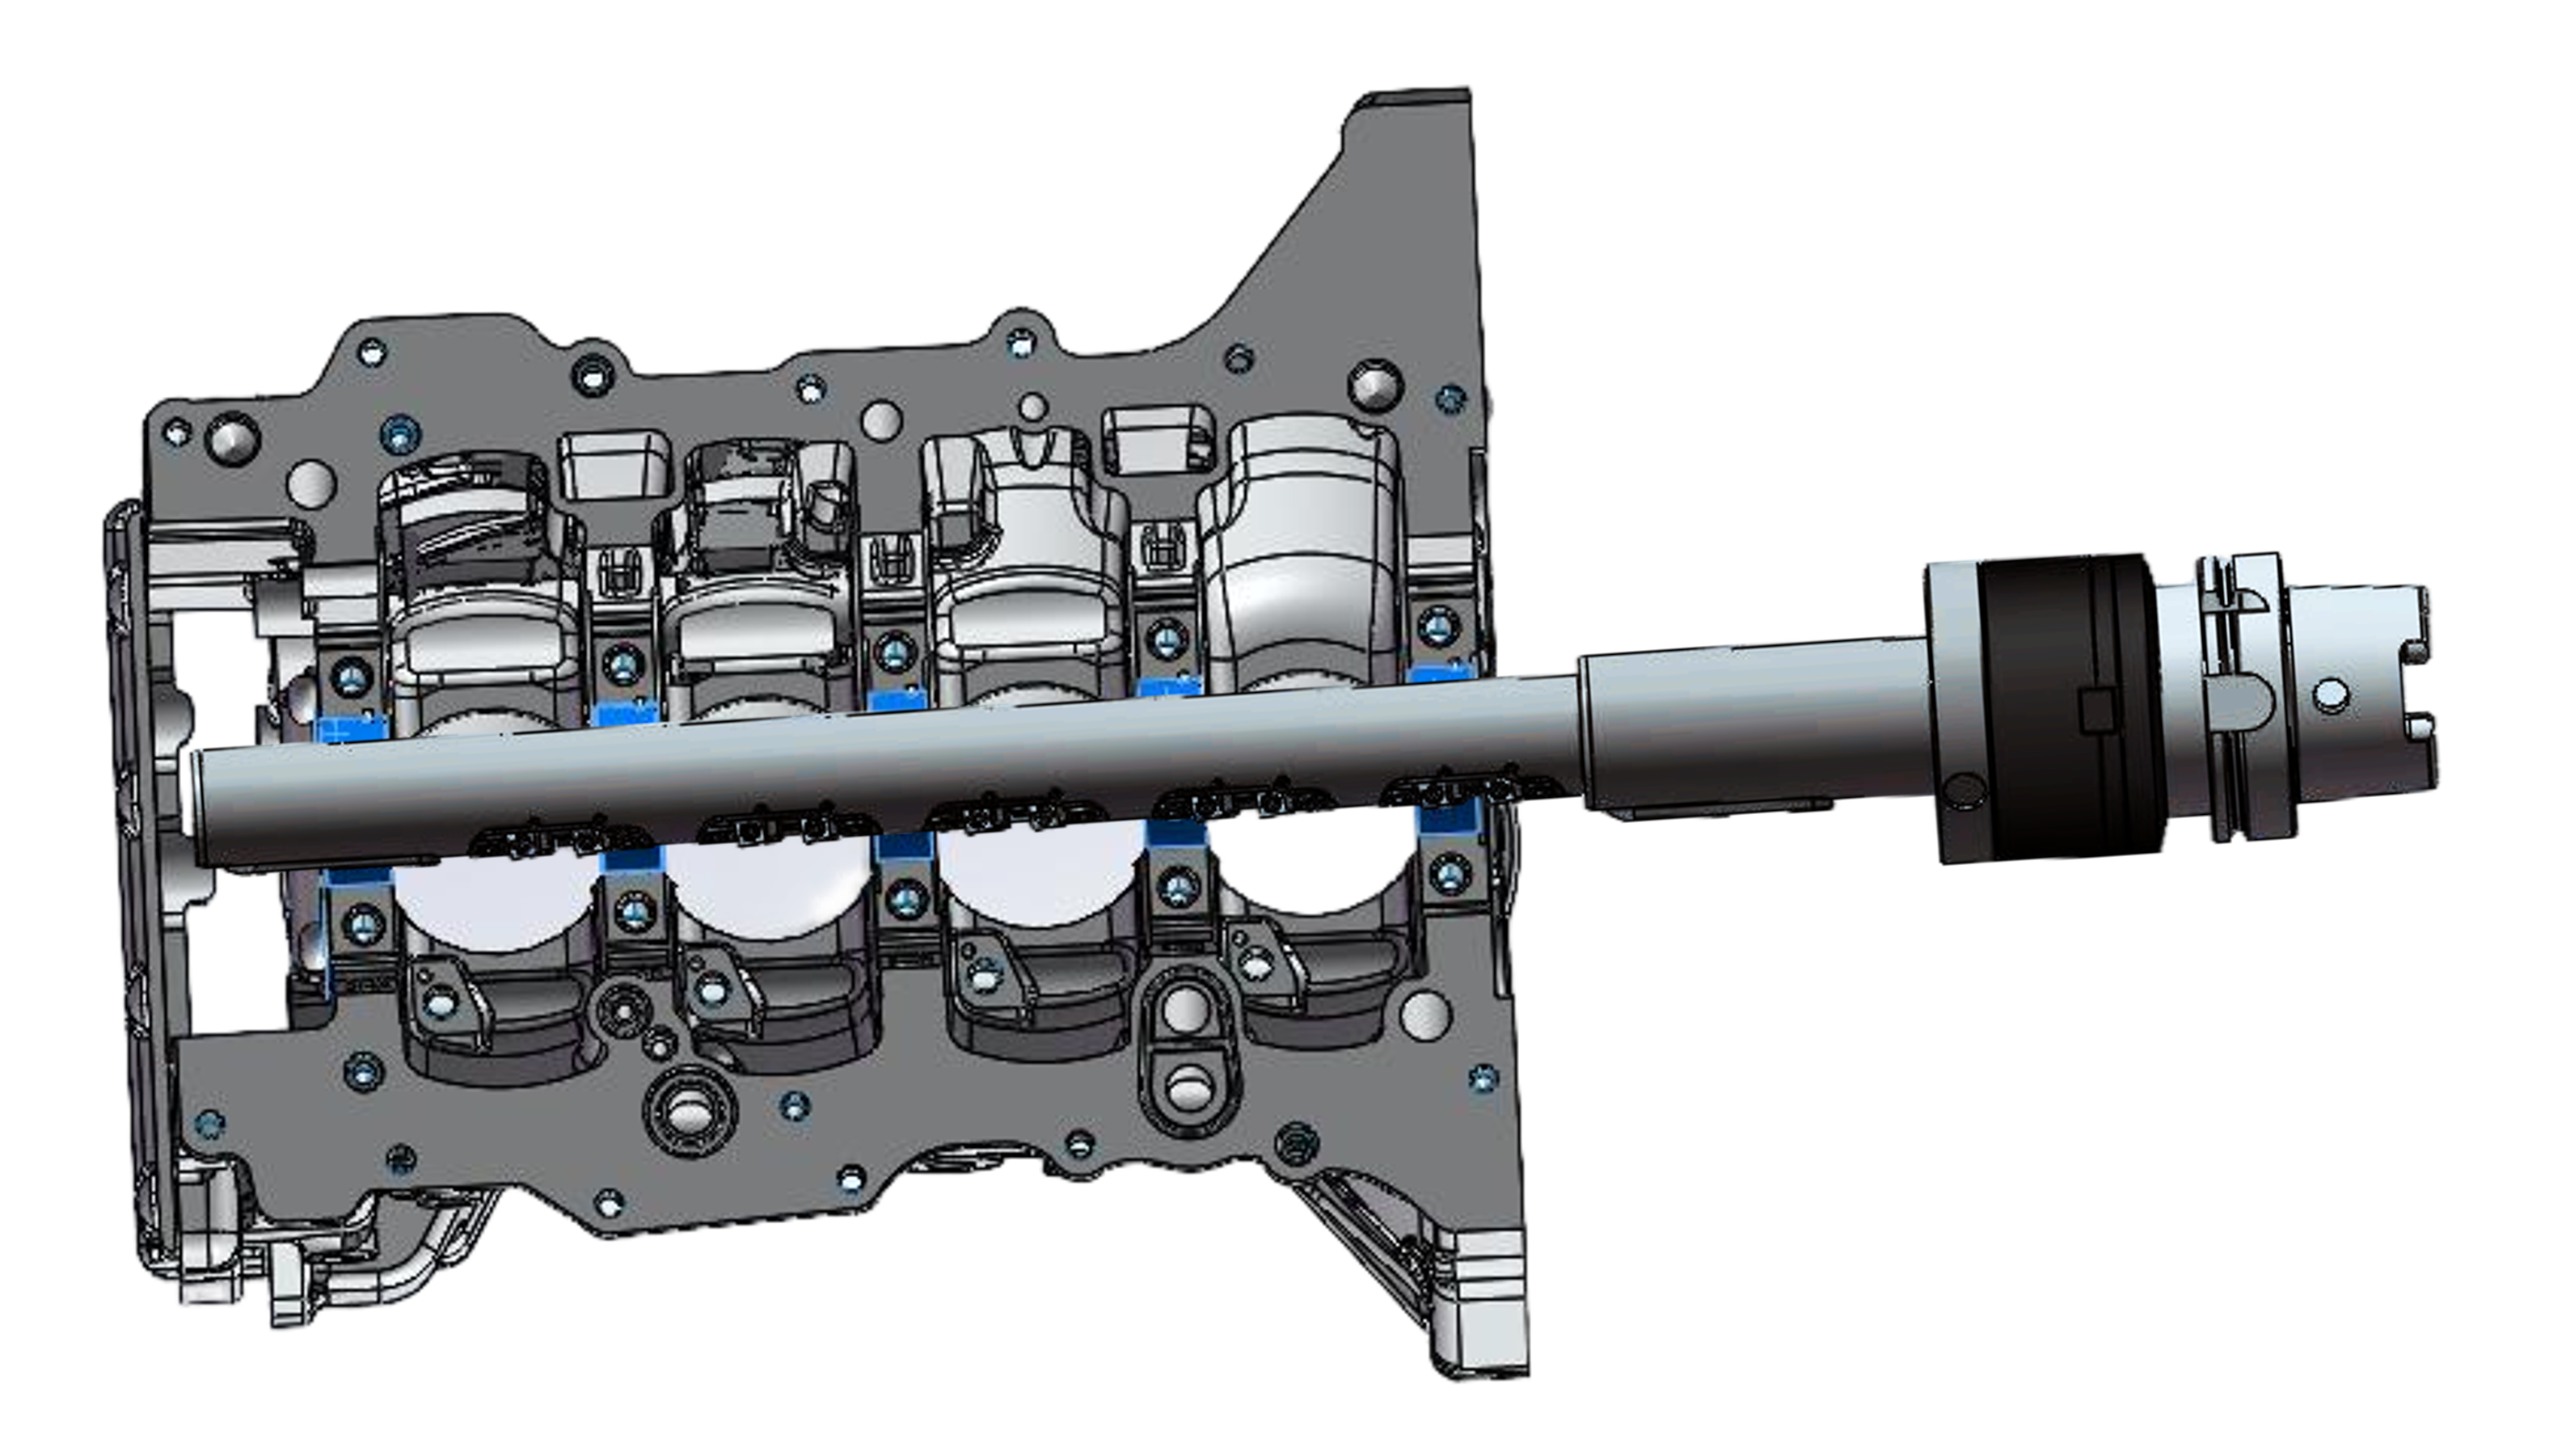
缸体曲轴孔半精、精镗刀
缸体加工使用面铣刀
通用型面铣刀。为客户提供高效、精准的面铣刀解决方案。面铣刀涵盖了多种规格和材质,满足不同加工需求。
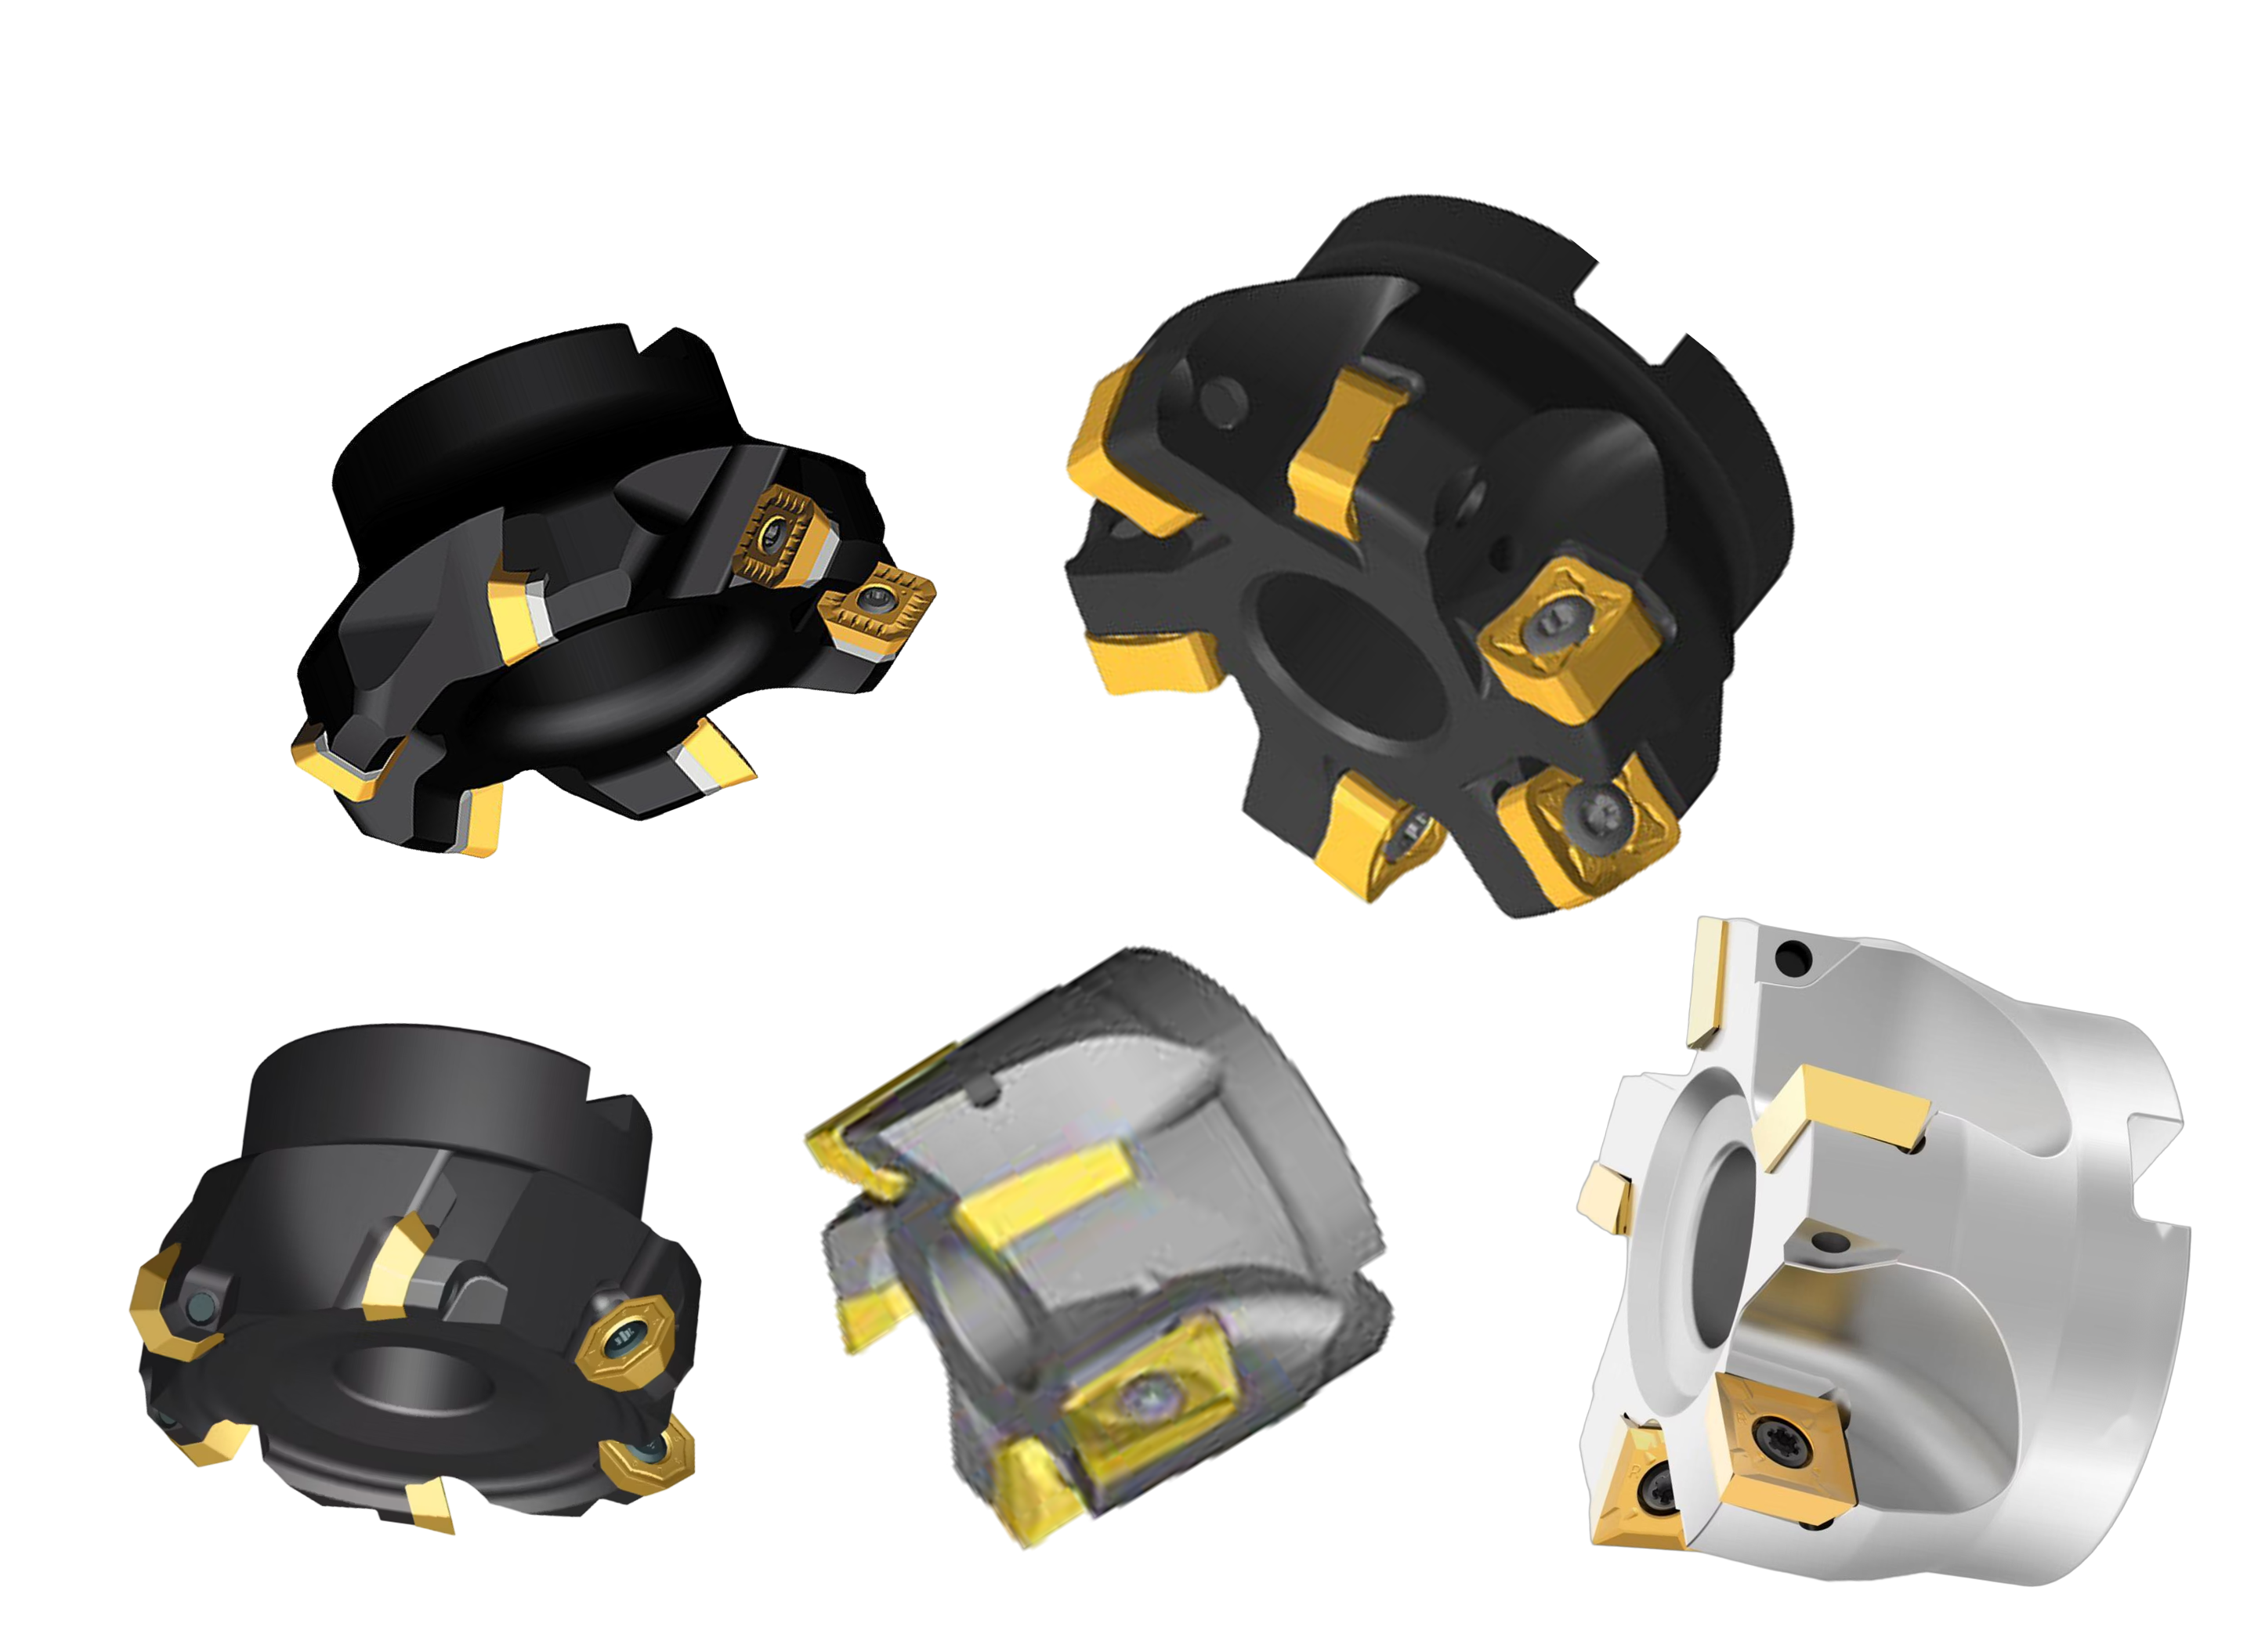
缸体加工使用面铣刀
缸体加工使用面铣刀
通用型面铣刀。为客户提供高效、精准的面铣刀解决方案。面铣刀涵盖了多种规格和材质,满足不同加工需求。
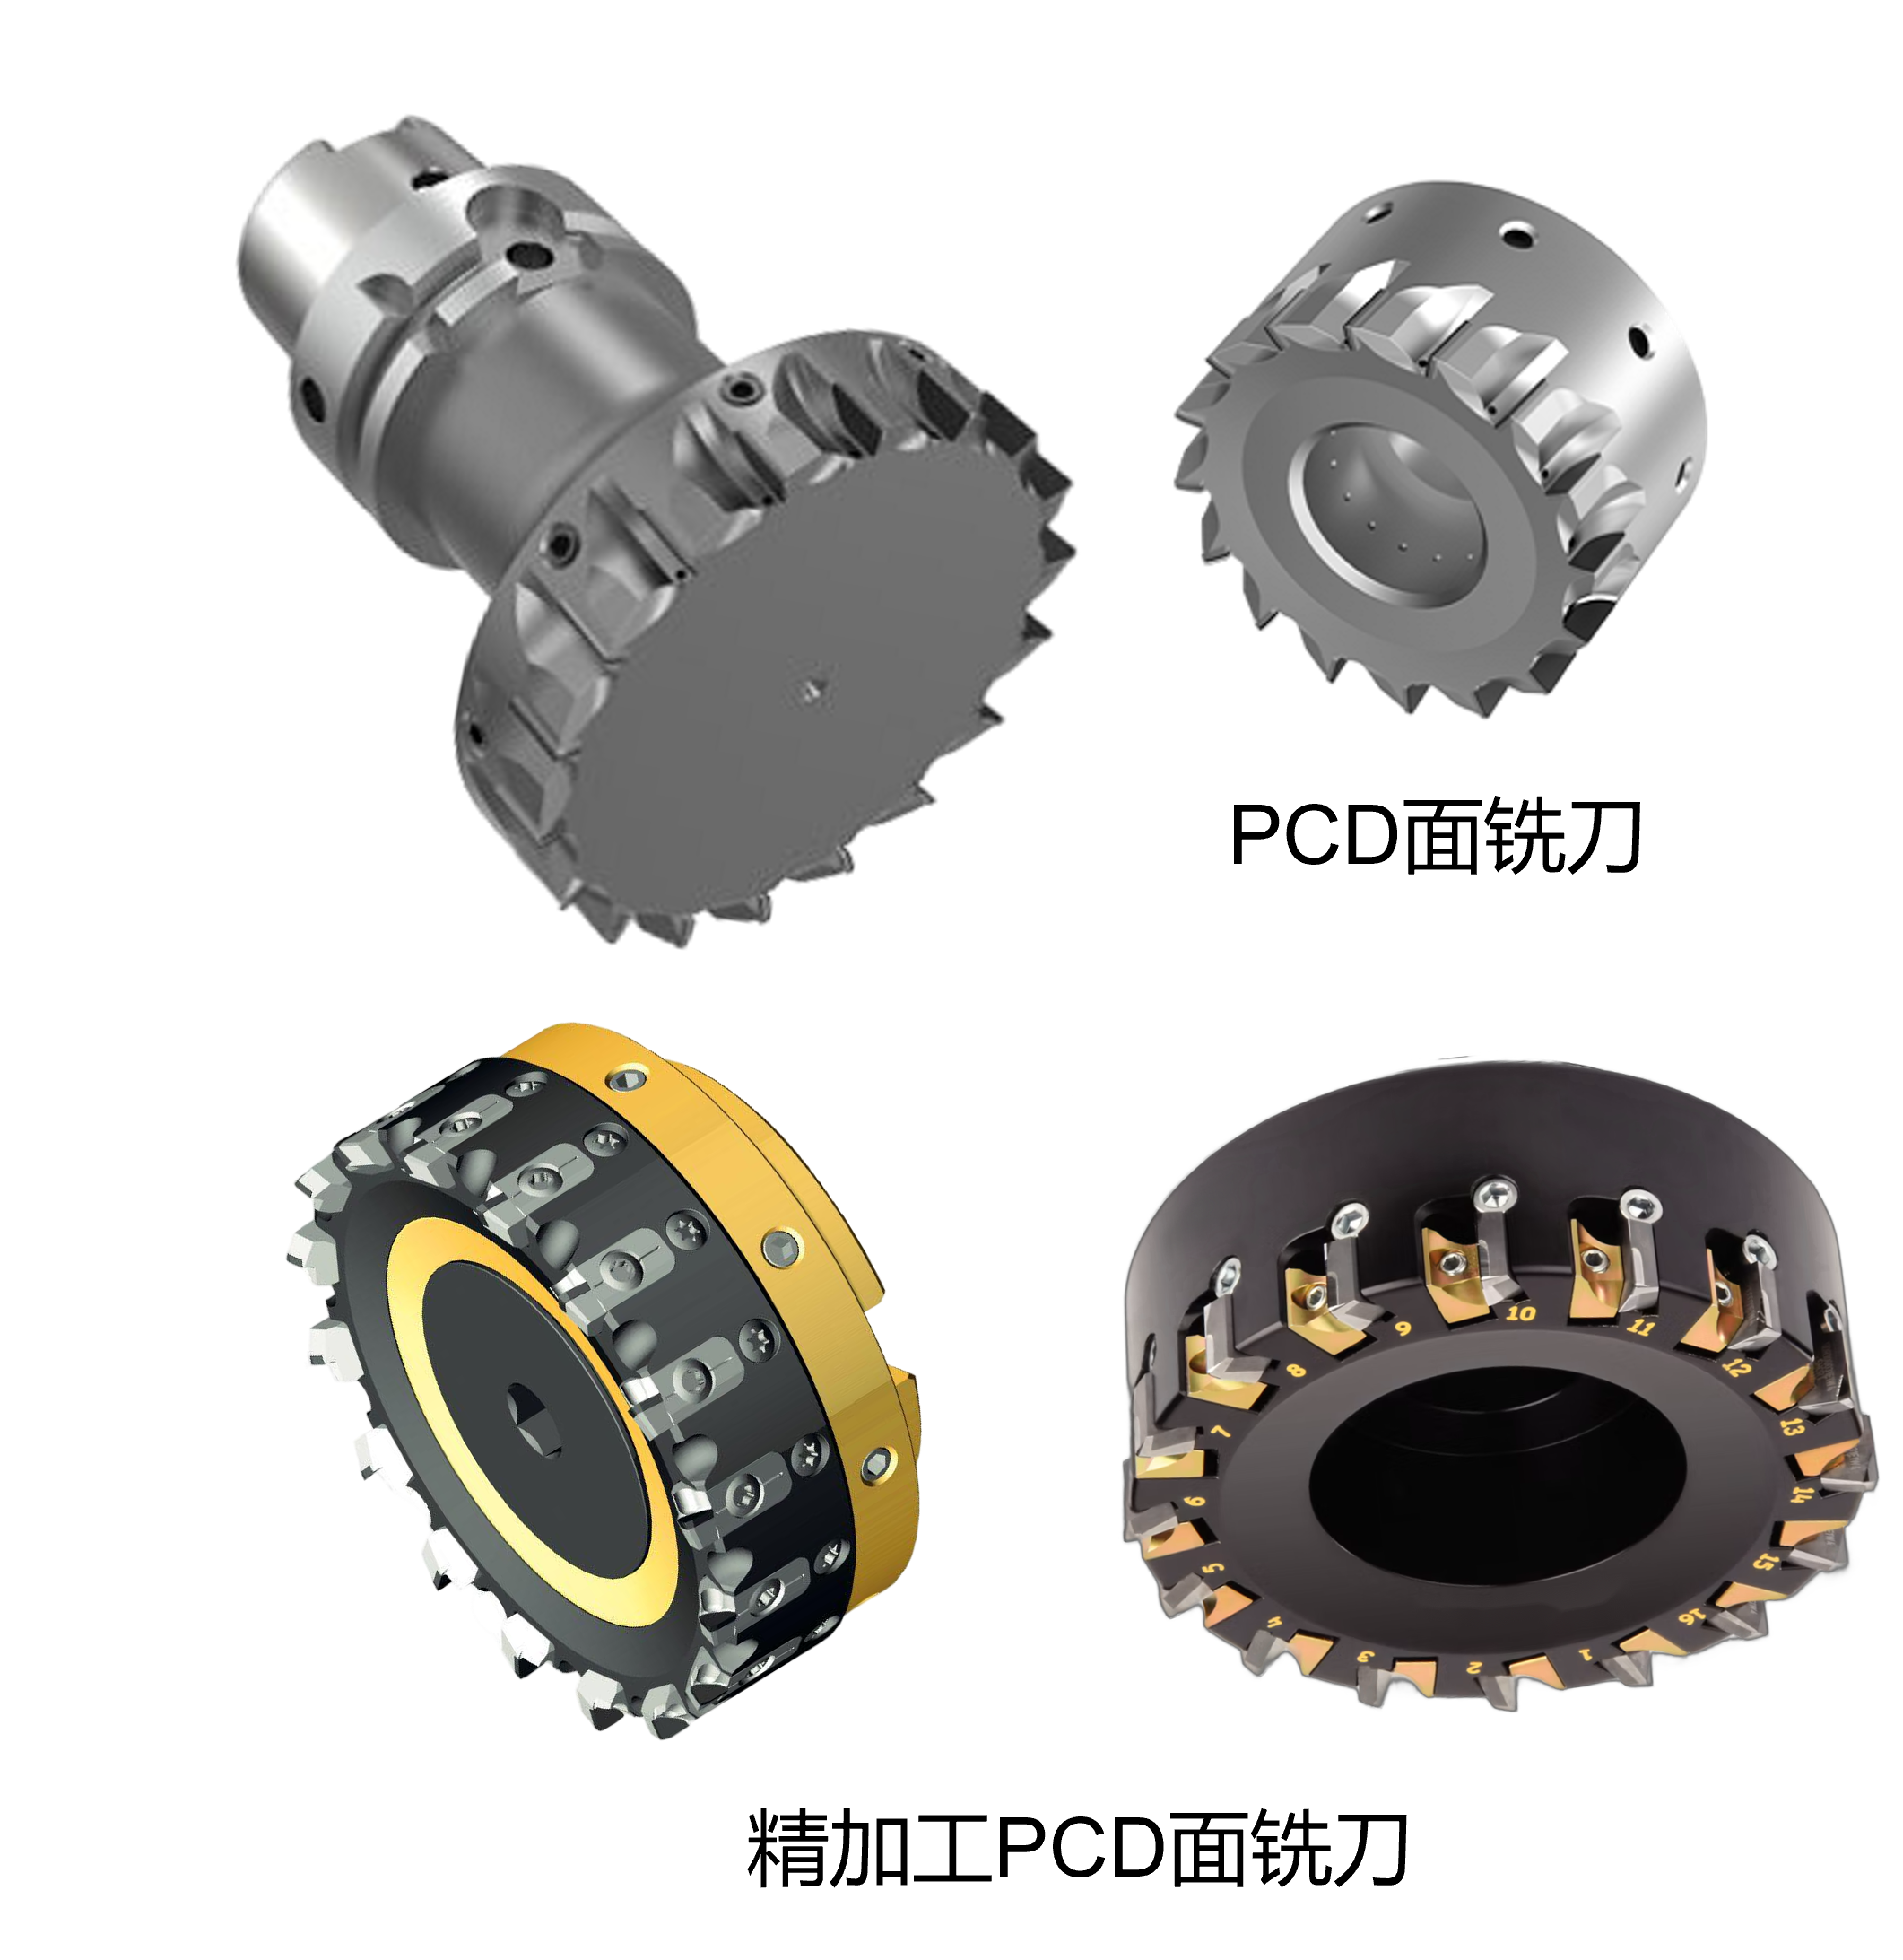
缸体加工使用面铣刀
缸体加工使用钻头
阶梯钻头为通用的螺纹孔一次完成螺纹孔和倒角的解决方案,主要针对钢和铸铁的加工。钻尖设计低的切削力,有效防止工件变形,出色的定心能力。独特的排屑槽设计,大幅提高排屑能力。
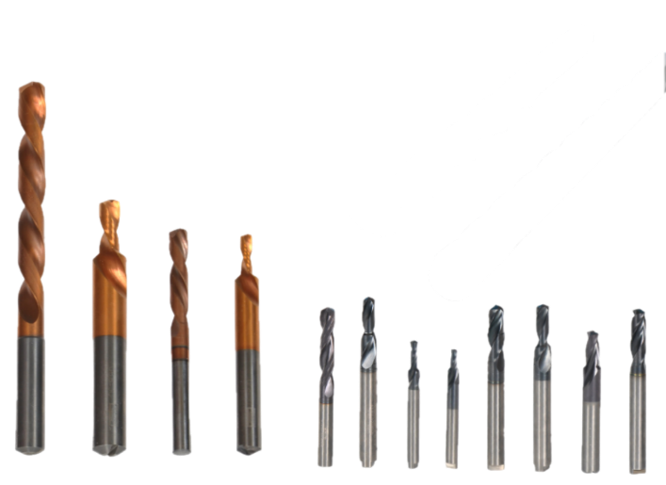
缸体加工使用钻头
缸体加工使用深孔钻头
钻孔最深可达30xD,是加工深孔的最佳产品。钻尖设计低切削力,四个刃带设计提高孔的直线度,独特的排屑槽设计大幅提高排屑能力。进口棒料搭配适合的涂层,具有出色的耐磨性。
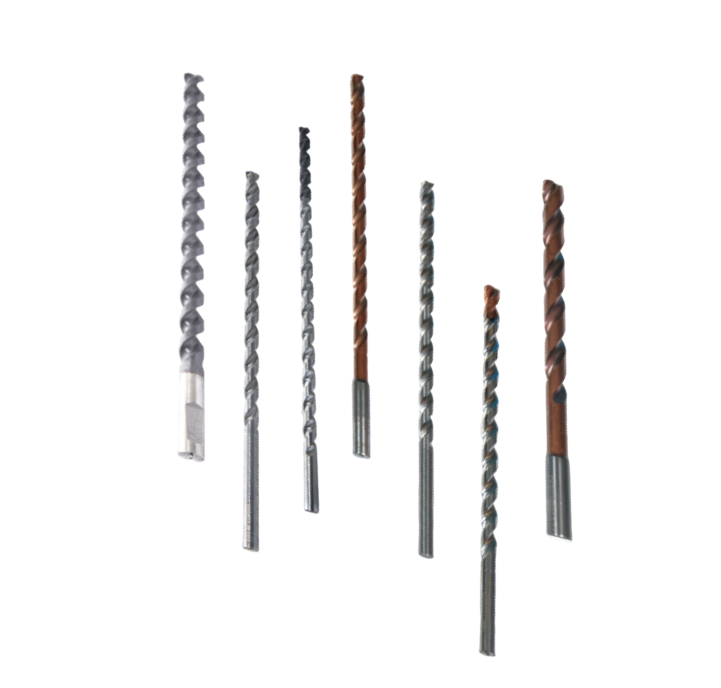
缸体加工使用深孔钻头
需要专属缸体加工方案?
我们的技术团队将根据您的具体需求,提供定制化的刀具和夹具方案。